ARTÍCULO TÉCNICO · FABRICACIÓN ÓPTICA
Fabricación de lentes de precisión para endoscopios médicos rígidos
Desde dibujos ópticos y tolerancias de componentes hasta alineación, ensamblaje y calidad de imagen final en un tren óptico de endoscopio rígido de múltiples elementos.
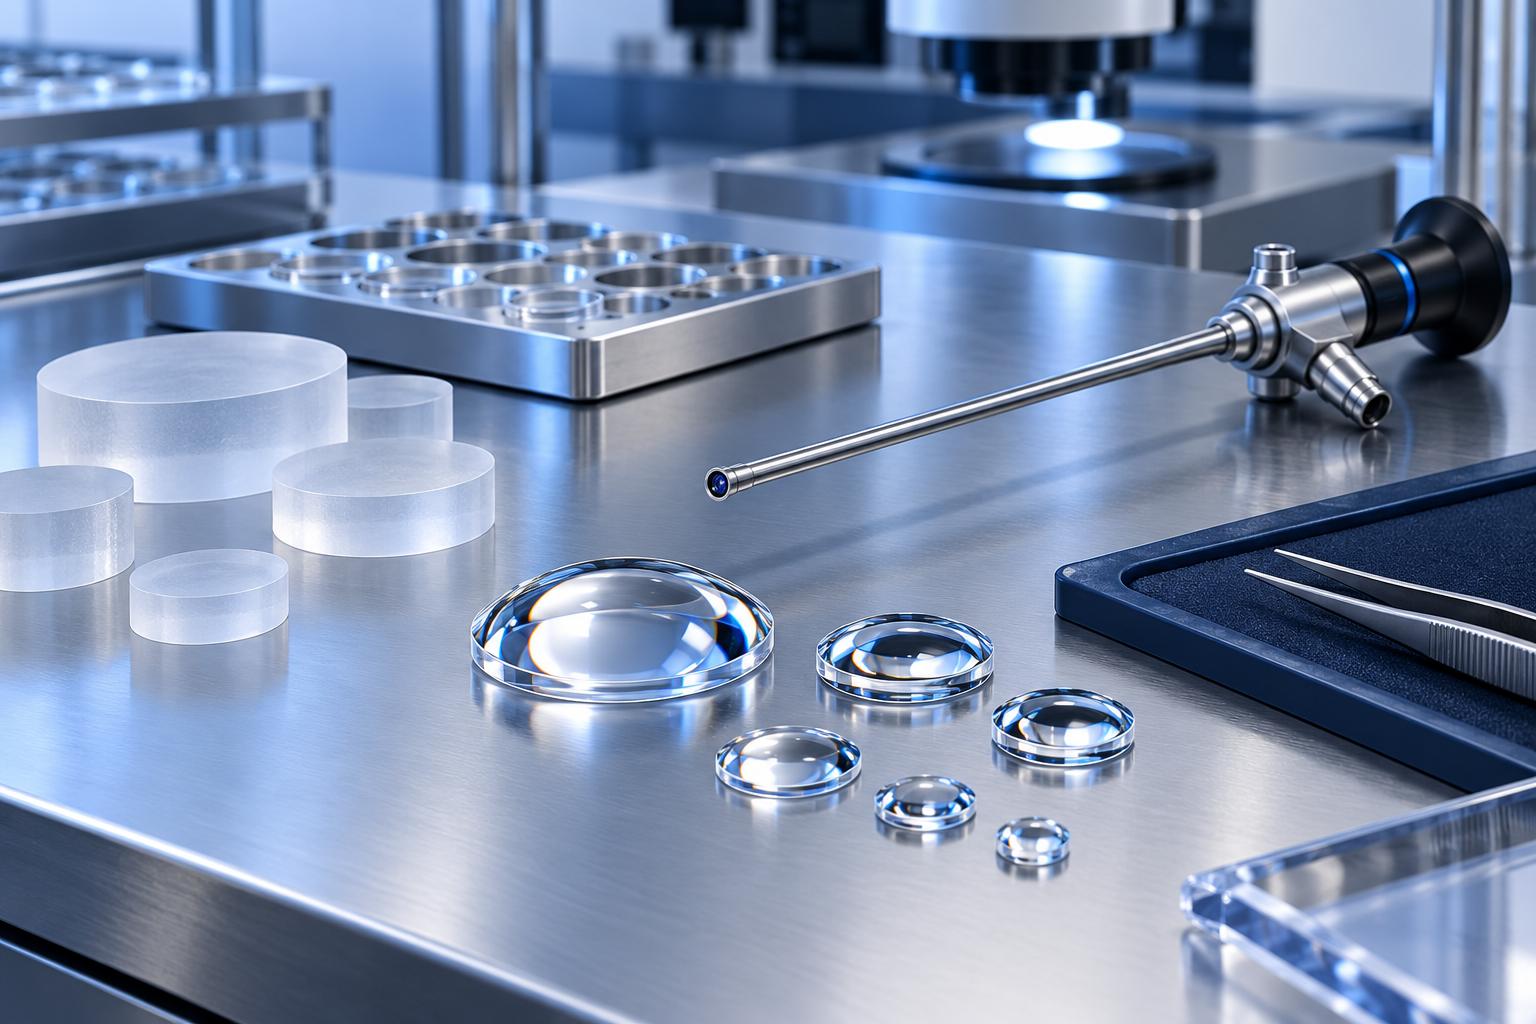
Dos lotes de lentes pueden satisfacer el mismo dibujo de componente pero producir resultados diferentes después del ensamblaje. Uno puede sentarse cerca de una combinación favorable de tolerancias; otro puede exponer una relación sensible entre la geometría de la superficie, el centrado y el espaciado. Un informe de inspección entrante aceptable no explica cómo se comportarán esas piezas juntas dentro de un tren óptico estrecho y extendido.
Ése es el problema de fabricación de un endoscopio óptico rígido. El objetivo, la óptica de retransmisión, la óptica proximal y sus referencias mecánicas contribuyen a una trayectoria de imagen. La cuestión es si el conjunto fabricado conserva el rendimiento de imagen previsto, no simplemente si cada lente se puede pulir según su diseño. Este artículo desarrolla esa conexión sin describir la prescripción óptica o la receta del proceso de un fabricante en particular.
1. Comience con el requisito de la imagen, no con la máquina pulidora.
Comience con el comportamiento óptico requerido: resolución y contraste, consistencia de centro a borde, distorsión geométrica, transmisión, luz no deseada y enfoque. Cuando se pretendan obtener imágenes visibles e infrarrojas cercanas, incluir la transmisión espectral y el comportamiento cromático en la asignación. Defina las posiciones de campo, las condiciones de trabajo y el límite entre el endoscopio óptico y el sistema de cámara antes de pedirle al fabricante que controle una dimensión.
Los diámetros ópticos pequeños limitan el espacio para manipular y localizar funciones. Un eje largo coloca varias interfaces ópticas y mecánicas entre la imagen distal y la salida proximal. La óptica de relé transfiere la imagen intermedia a lo largo de ese eje; mantener su posición relativa es parte del problema de la obtención de imágenes. Los diseños basados en lentes de varilla son un enfoque arquitectónico, ilustrado por el material educativo del fabricante en 12, no una descripción de cada endoscopio rígido. Los siguientes bloques describen funciones, no una prescripción de lentes.
ARQUITECTURA ÓPTICA CONCEPTUAL
- ventana distalLímite de entrada óptico
- Óptica objetivaForma la imagen intermedia.
- Tren óptico de reléTransfiere la imagen a lo largo del eje.
- Ocular / óptica proximalEntrega la imagen a la interfaz.
Estructura de referencia mecánica
Las relaciones de localización y alineación conectan los grupos funcionales.
Error de componente + error de montaje + error de referencia mecánica → comportamiento óptico combinado
Traduzca el requisito de la imagen en una asignación de tolerancia óptica y luego en características fabricables y evidencia de inspección. Esta no es una exigencia de reforzar todas las tolerancias. El análisis de sensibilidad debe identificar qué variaciones cambian materialmente el desempeño requerido en el campo y cuáles tienen poca influencia dentro del rango propuesto. Dedique el esfuerzo de proceso y medición en consecuencia.
Un dibujo que exige una forma de superficie excepcional y al mismo tiempo deja ambigua la referencia óptico-mecánica puede controlar el riesgo equivocado. Por el contrario, una característica relativamente insensible no necesita un límite severo simplemente porque una máquina pueda lograrlo. Revisar la asignación con las personas que ubicarán, medirán y ensamblarán las piezas. Sus limitaciones pertenecen a la decisión de diseño antes de comprometerse con las herramientas de producción.
2. Traducir el diseño óptico en tolerancias fabricables e inspeccionables.
Un modelo nominal describe una disposición óptica ideal. Un plano de producción también debe definir qué puede variar, cómo se hace referencia a la característica y cómo se determinará la aceptación. El material, el diámetro, el espesor central, la geometría del borde, la abertura libre y la geometría de la superficie deben permanecer conectados al conjunto previsto. Una referencia faltante no se puede reparar agregando más decimales. La selección del material debe tener en cuenta el índice de refracción y la dispersión, la transmisión en las bandas previstas y las condiciones térmicas y de procesamiento relevantes; el nombre del vaso por sí solo no establece el rendimiento del conjunto 7.
ISO 10110-1:2019 1 proporciona un lenguaje de dibujo común para elementos y sistemas ópticos. No es un estándar de fabricación de endoscopios médicos ni un conjunto de límites de aceptación de productos ya preparados. Seleccione las indicaciones relevantes y acuerde las ediciones aplicables. Las piezas asociadas distinguen la forma de la superficie, el centrado y la inclinación, las imperfecciones, la textura y la deformación del frente de onda en lugar de tratarlas como un solo grado de calidad.
Para cada característica crítica, identifique la apertura medida, la geometría de referencia, el instrumento o método y la regla de aceptación. Cuando sea apropiado, el frente de onda transmitido puede describir el efecto óptico combinado de un elemento o subconjunto más allá de las especificaciones de superficie separadas. Norma ISO 10110-14:2018 6 aborda indicaciones de deformación del frente de onda; no requiere que todos los componentes tengan dicha tolerancia. La longitud de onda y la configuración de medición siguen siendo importantes.
Distintas especificaciones describen distintos mecanismos de fallo
Las posibles consecuencias dependen de la sensibilidad, la ubicación y la configuración; no son diagnósticos ni criterios de aceptación universal.
| Especificación | lo que controla | Posible consecuencia a nivel del sistema si no se controla adecuadamente |
|---|---|---|
| Forma de superficie | Desviación de la forma de superficie prevista | Aberración y pérdida de resolución o contraste. |
| textura superficial | Rugosidad y ondulación residuales | Luz dispersa, redistribuida o pérdida de contraste. |
| Imperfecciones superficiales | Defectos localizados según una convención acordada | Luz no deseada u obstrucción local, dependiendo de la posición |
| Centrado/inclinación | Relación de características ópticas con ejes de referencia. | Asimetría de campo o degradación fuera del eje. |
| Espesor/espaciado | Relaciones axiales entre superficies ópticas. | Cambios de enfoque o aberración en todo el campo. |
| Recubrimiento | Comportamiento espectral y de reflexión especificado. | Cambios en el rendimiento o artefactos de reflexión. |
| Frente de onda transmitido | Salida combinada del frente de onda previsto | La degradación de la imagen no se explica por una sola superficie |
| Limpieza | Contaminación en superficies e interfaces. | Dispersión, neblina o interfaces unidas comprometidas |
La metrología pertenece a esta discusión antes de que se libere una tolerancia. Verifique la incertidumbre, la repetibilidad, la calibración, los artefactos de referencia, la influencia de los accesorios y la dependencia del operador. Una tolerancia más estrecha de la que el sistema de medición puede discriminar de manera confiable no es útil para una decisión de aprobación/rechazo no calificada. Mejorar la medición o acordar una estrategia de aceptación defendible; no informe dígitos adicionales como conocimiento adicional.
3. Generación, pulido y acabado de superficies: diferentes errores, diferentes consecuencias
En una ruta abrasiva convencional, la preparación de la pieza en bruto establece una geometría trabajable; generar y rectificar acercarse a la forma requerida; un procesamiento más fino prepara la superficie para el pulido. Luego, el pulido y el acabado deben ofrecer la forma especificada y la textura residual sin defectos inaceptables. SCHOTT describe varias rutas de procesamiento óptico disponibles 10; No se debe asumir una ruta única para todos los elementos del endoscopio.
Las transiciones son importantes porque cada operación puede dejar una firma de error diferente. Una desviación de forma, un patrón de herramienta residual y un arañazo por manipulación requieren investigaciones diferentes. La inspección intermedia ayuda a determinar cuándo entró un error en la ruta. Extender el pulido no es un remedio universal: el resultado puede alterar la forma, el comportamiento del borde o el espesor restante mientras se aborda una condición de superficie diferente.
Tres significados escondidos dentro de la “calidad superficial”
Forma de superficie es una desviación de la forma prevista, comúnmente considerada en frecuencias espaciales más bajas. ISO 10110-5:2026 2 cubre su indicación de dibujo. textura superficial describe la estructura residual después de la eliminación de la forma, incluidas la rugosidad y la ondulación en frecuencias espaciales superiores e intermedias; Norma ISO 10110-8:2019 5 proporciona el marco correspondiente. Se debe indicar el ancho de banda de medición y la eliminación de tendencia para que los laboratorios comparen la misma información de superficie.
Imperfecciones superficiales Son defectos localizados, como rayones, picaduras o astillas en los bordes, evaluados según la convención seleccionada. Norma ISO 10110-7:2017 4 aborda estas indicaciones. Ni una evaluación del rayado ni un valor de rugosidad describen toda la superficie. Un elemento pulido puede parecer limpio y aun así no cumplir con los requisitos de forma. Del mismo modo, una pequeña imperfección visible no establece automáticamente una imagen deficiente: su ubicación, extensión, función óptica y especificación de aceptación determinan la decisión.
Las superficies asféricas pueden ofrecer una corrección de aberración adicional donde se beneficia el diseño óptico. 9. No garantizan distorsión cero ni una resolución más alta. Su fabricación requiere de una adecuada estrategia forma-medida y control de la relación entre la superficie asférica y su eje de referencia. Una buena medición de la superficie en eje no elimina la necesidad de comprobar cómo está centrado e instalado el elemento.
Cómo pueden aparecer los errores de fabricación en la imagen
Solo posibles contribuyentes: la apariencia de la imagen por sí sola no establece la causa raíz. Elimine los efectos de objetivo, accesorio, acoplador y cámara antes de atribuir un resultado a la fabricación.
| Colaborador de fabricación/montaje | Posible comportamiento de la imagen | Verificación de ingeniería |
|---|---|---|
| Descentrado/inclinación | Asimetría del campo izquierda-derecha | Centrado de componentes y alineación ensamblada. |
| Desviación de la forma de la superficie | Degradación de resolución o contraste | Forma, frente de onda cuando sea relevante y prueba de imagen ensamblada. |
| Rugosidad de la superficie | Pérdida de contraste dispersa o velada. | Ancho de banda de textura y evaluación de dispersión controlada |
| Problema de recubrimiento | Cambio de rendimiento, reflejo o fantasma | Medición espectral, interfaz y inspección de superficies. |
| Contaminación | Neblina, destellos o señal no deseada localizada | Limpieza e inspección óptica del montaje. |
| Error de pila de retransmisiones | Inconsistencia de campo o desplazamiento del eje óptico | Espaciado, referencias y evaluación del endoscopio terminado. |
4. Centrado, canteado y espaciado: donde comienza la acumulación de tolerancia
Una vez que existen las superficies ópticas, se debe establecer su relación con la geometría de ubicación. El centrado conecta una referencia óptica a la referencia mecánica utilizada durante el montaje; El canto establece el perímetro correspondiente. El diámetro, el espesor del borde y la geometría del asiento influyen en cómo se posiciona la pieza, pero un diámetro medido con precisión por sí solo no establece el centrado. Las relaciones generales de los componentes se analizan en 7.
ISO 10110-6:2025 3 cubre indicaciones para el centrado e inclinación de elementos, subconjuntos y conjuntos. Ese alcance es útil: la pregunta de referencia continúa después de la inspección de lentes individuales. Las relaciones de cuña, eje de superficie e inclinación son descripciones relacionadas pero no intercambiables. Especifique qué relación se está controlando en lugar de tratar "centrado" como una propiedad independiente de un dato.
A lo largo del eje, el espesor de la lente, los espaciadores, los asientos mecánicos y las posiciones de los grupos contribuyen a las relaciones axiales. La ubicación radial, la inclinación y la rectitud mecánica contribuyen a la alineación. Sus efectos ópticos dependen de dónde ocurren y de la sensibilidad del diseño. Una pila puede estar dimensionalmente dentro de su límite de longitud total y al mismo tiempo contener una distribución desfavorable de errores de espaciado interno.
ACUMULACIÓN DE TOLERANCIA: SÓLO CONCEPTO
- Componente A± variación de forma/ubicación
- Componente B± variación de espesor/inclinación
- Espaciador± variación axial
- asiento mecanico± variación de referencia
- grupo de relevo± variación de alineación
↓ Combinado a través de la sensibilidad del diseño
Desviaciones del eje óptico/espaciado
Cambio potencial en el rendimiento de la imagen ensamblada
El análisis del peor de los casos pregunta qué puede producir una combinación permitida en los límites. El análisis estadístico pregunta cómo se pueden distribuir los resultados bajo supuestos establecidos sobre variación y correlación. Son preguntas diferentes. Las herramientas compartidas o un sesgo de referencia común pueden correlacionar errores, por lo que una suposición de contribuciones aleatorias independientes necesita evidencia. Ningún enfoque justifica agregar errores diferentes sin considerar la sensibilidad óptica.
Un ajuste del conjunto puede compensar una combinación y empeorar otra característica. Registre qué compensadores están permitidos y verifique el campo resultante, no solo el enfoque central. Si la producción depende del emparejamiento selectivo, esa selección pasa a formar parte del proceso controlado; No puede seguir siendo una explicación no documentada de por qué un instrumento de demostración funciona bien.
5. Recubrimientos, limpieza e interfaces ópticas.
ISO 9211-2:2024 13 proporciona un contexto de especificación de recubrimiento óptico; Norma ISO 9211-3:2024 14 aborda las categorías de durabilidad ambiental. Ninguno de los dos establece el rendimiento de reprocesamiento validado de un endoscopio terminado.
Las especificaciones de un recubrimiento se refieren a la banda espectral, las condiciones de incidencia, el sustrato y el comportamiento de reflexión, así como la durabilidad adecuada a la aplicación. El tratamiento antirreflectante puede reducir los reflejos dentro de sus condiciones de diseño. 11; no elimina todos los reflejos en un ensamblaje de múltiples superficies. Una muestra testigo, un modelo y una medición en la óptica real proporcionan evidencia diferente y deben identificarse como tales.
Para diseños destinados a transmitir imágenes visibles y NIR, evalúe las bandas requeridas en lugar de confiar en la palabra "banda ancha". El comportamiento del recubrimiento contribuye a la respuesta espectral ensamblada, pero también contribuyen el vidrio, las interfaces unidas, la geometría y el resto del sistema de imágenes. Un recubrimiento NIR por sí solo no puede garantizar el rendimiento del sistema de fluorescencia. el artículo sobre imágenes de fluorescencia proporciona el contexto más amplio del sistema.
La limpieza es una variable óptica. Las partículas y películas pueden dispersar la luz, producir neblina o afectar una interfaz antes de unirse. Una vez encerrada, la contaminación puede ser difícil de localizar sin alterar el conjunto. Defina la condición de inspección después de la limpieza y protéjala mediante transferencia, unión y cierre. Separe la contaminación removible del daño permanente a la superficie antes de decidir si reelaborar una pieza.
Cuando se utilizan ópticas cementadas o adheridas, es necesario un control adecuado del espesor de la capa adhesiva, los huecos, la contaminación, la tensión de curado y las relaciones de los ejes. La transmisión espectral y la estabilidad térmica pertenecen a la evaluación de la interfaz. Una inspección de lentes aprobada no prueba que la unión haya preservado el comportamiento óptico del subconjunto. Estos son temas de revisión de ingeniería, no una receta para un adhesivo, un programa de curado o una receta de fabricación.
La limpieza de fabricación también es distinta del reprocesamiento de dispositivos. Un tratamiento adecuado para un elemento óptico suelto no puede transferirse automáticamente a un instrumento médico ensamblado. Evalúe la construcción terminada y las instrucciones validadas en lugar de extrapolar la resistencia de un material individual.
6. De lentes individuales a un tren óptico de endoscopio rígido
El conjunto conecta el objetivo, la trayectoria del relé y el ocular a un conjunto común de referencias mecánicas. La rectitud del tubo, los asientos, los espaciadores, el descentramiento, la orientación y la tensión de unión pueden afectar esa relación. El relé debe transferir la imagen a través de las aperturas ópticas disponibles; su posición no puede evaluarse únicamente por si las piezas encajan dentro del eje. El ensamblaje y las tolerancias ópticas son disciplinas vinculadas 8.
Considere un ejemplo conceptual: los elementos de relé que cumplen individualmente se instalan con un grupo pequeño desplazado en relación con el objetivo. Todos los informes entrantes pueden pasar mientras el instrumento terminado muestra un rendimiento asimétrico fuera del eje. El ejemplo identifica una interacción plausible, no un diagnóstico para ninguna imagen en particular. Repita la medición y verifique la alineación externa antes de atribuir el efecto al relé.
La ventana distal es otra interfaz óptica y mecánica. Su forma, cuando sea relevante, la reflexión, la contaminación, la unión o el sellado y la tensión de montaje pueden contribuir al comportamiento ensamblado. El material y la construcción de las ventanas son opciones de diseño; Aquí no se supone que todos los endoscopios rígidos utilicen zafiro o un dispositivo de sellado. Inspeccione el estado relevante después de la integración, no solo antes del montaje.
COMPONENTE → MONTAJE → CALIDAD DE IMAGEN
- Nivel de componenteForma de la superficie · centrado · espesor · revestimiento · limpieza
- Nivel de montajeEspaciado · referencias mecánicas · alineación de relés · alineación objetiva
- Nivel de endoscopio terminadoResolución · contraste · consistencia de campo · distorsión · transmisión · luz parásita
Un conjunto de lentes que cumplan individualmente no garantiza un conjunto óptico compatible. Verifique el eje óptico y el comportamiento del campo relevante en etapas de ensamblaje útiles mientras aún se puede aislar la fuente de un cambio. Preservar registros de orientación y configuración. Reemplazar varios grupos juntos puede restaurar una imagen pasajera, pero proporciona evidencia débil sobre la falla real del proceso.
El endoscopio terminado es en sí mismo un sistema óptico; también es un componente de un sistema de endoscopia basado en cámara. Mantenga estos límites explícitos. Una imagen de visualización mejorada por el procesador no puede reemplazar la caracterización del tren óptico, mientras que un resultado de banco en el tren no puede establecer el rendimiento con cada cámara o acoplador.
7. Calidad de fabricación durante todo el ciclo de vida previsto.
La inspección final a temperatura ambiente establece una condición inicial. Cuando la retención del rendimiento sea un requisito del producto, compare las características críticas antes y después de la exposición de reprocesamiento validada prevista. Los ciclos térmicos, la humedad, los productos químicos, la manipulación y la presión, cuando corresponda, pueden desafiar diferentes interfaces. Su relevancia depende del dispositivo y de su método de procesamiento validado; No todos los endoscopios rígidos siguen la misma ruta de esterilización.
La investigación puede incluir la integridad del sello, la condición de la ventana distal, la estabilidad del recubrimiento, las interfaces unidas, la contaminación interna y la desviación del eje óptico o del enfoque. Utilice la misma configuración de medición y una referencia estable para la comparación. Un mapa de campo modificado merece una investigación, pero no identifica por sí solo un sello, adhesivo o lente defectuosos. Registre el historial de exposición y manejo con las observaciones.
La verificación del ciclo de vida es una cuestión de nivel de construcción. Un certificado de material, una muestra de recubrimiento o una hoja de datos de adhesivo no pueden establecer la retención del rendimiento del endoscopio completo. Por lo tanto, un cambio de proceso que afecte a una junta o superficie de referencia puede requerir una evaluación renovada más allá de una reinspección de componentes. El plan de verificación debe definir los criterios de exposición y aceptación; Este artículo no proporciona recuentos de ciclos ni una afirmación de durabilidad universal.
Los defectos de fabricación pueden cambiar la imagen entregada a un sistema de imágenes. Su importancia clínica depende de la aplicación y no puede inferirse únicamente de las mediciones de fabricación. La aceptación óptica no es evidencia de un mejor diagnóstico, menos complicaciones o un mejor resultado quirúrgico.
8. Inspeccione el endoscopio ensamblado, no solo los componentes.
Organice la inspección en tres niveles: componente, subconjunto óptico y endoscopio terminado. Cada nivel cierra una pregunta diferente. Las medidas de los componentes abordan las características del dibujo; las pruebas de subconjuntos abordan la unión, las referencias y la alineación; Las pruebas del endoscopio terminado determinan el comportamiento óptico ensamblado en las condiciones acordadas. La trazabilidad los conecta sin permitir que un informe sustituya a otro. Siga la evidencia desde el dibujo hasta la fabricación de componentes, recubrimiento, centrado y bordeado, limpieza, subensamblaje, alineación de relés, integración mecánica e inspección óptica final. La secuencia de operación real depende del diseño.
Controles de calidad en la cadena de fabricación
Este es un marco de planificación de ingeniería, no un SOP interno ni una secuencia de pruebas normativas.
| etapa | Pregunta tipica | evidencia |
|---|---|---|
| dibujo óptico | ¿Las características críticas están asignadas y son inspeccionables? | Planos, referencias y plano de medidas revisados. |
| material entrante | ¿El material coincide con el diseño controlado? | Identidad del material y documentación relevante del lote. |
| Lente generada/pulida | ¿Son aceptables la forma, textura, defectos y dimensiones? | Registros de inspección dimensional y de superficie identificada |
| Óptica revestida | ¿Se admite el comportamiento espectral requerido? | Mediciones de recubrimiento relevantes con identidad de muestra y configuración. |
| Óptica centrada / canteada | ¿Las características ópticas se relacionan correctamente con la geometría de localización? | Mediciones relacionadas con el centrado, los bordes y los datos de referencia. |
| Subconjunto óptico | ¿El posicionamiento y la unión preservaron el comportamiento óptico? | Alineación, espaciado y evidencia de frente de onda cuando sea relevante |
| Endoscopio rígido terminado | ¿El instrumento ensamblado cumple con los requisitos ópticos? | Resultados de pruebas ópticas del producto terminado validados |
Un excelente instrumento seleccionado demuestra lo que logró esa muestra, no la estabilidad de la producción futura. Examine el historial de variaciones y revisiones de lotes junto con el sistema de medición. El control estadístico del proceso puede ser útil cuando la capacidad de medición y el volumen de producción lo respaldan. No calcule cifras de capacidad impresionantes a partir de revisiones mixtas, supervivientes seleccionados o variaciones dominadas por el accesorio.
Cerrar el ciclo de retroalimentación con los patrones de falla observados. Si la asimetría de campo sigue una etapa de ensamblaje en particular, investigue esa etapa con sus referencias registradas antes de ajustar cada tolerancia de lente. Si las mediciones cambian con el operador, resuelva el problema de medición antes de clasificar a los proveedores. La acción correctiva debe abordar el contribuyente demostrado y verificarse en trabajos representativos posteriores.
Para conocer los métodos de endoscopio terminado y el límite entre los resultados ópticos y del sistema de cámara, consulte Cómo evaluar el rendimiento óptico en endoscopios rígidos. La evidencia de fabricación resulta útil cuando explica si la imagen deseada sobrevive a la cadena completa: dibujo, pieza, interfaz, ensamblaje e instrumento terminado.
Conclusiones clave
- Derive las especificaciones de fabricación a partir de los requisitos de rendimiento y sensibilidad de la imagen.
- Separe forma, textura, imperfecciones y centrado en lugar de asignar un número de "calidad de superficie".
- Controlar la cadena de tolerancia y referencia a lo largo del conjunto óptico largo.
- Trate el cumplimiento de los componentes como evidencia necesaria, no como prueba del cumplimiento del endoscopio terminado.
- Conecte la metrología de componentes, el control de ensamblaje y las mediciones de endoscopios terminados a través de retroalimentación rastreable.
Referencias
Registros oficiales y referencias de ingeniería del fabricante consultadas en 6 de octubre de 2026. ISO 10110 proporciona convenciones de dibujo, no límites de aceptación de endoscopios. Las tablas, ejemplos y marco de inspección anteriores son interpretaciones de ingeniería; Los diagramas son sólo conceptuales. No se reproducen procedimientos estándar patentados ni prescripciones de productos.
-
ISO 10110-1:2019. Óptica y fotónica. Elaboración de planos de elementos y sistemas ópticos. Parte 1: General. Registro oficial ISO.
-
ISO 10110-5:2026. Óptica y fotónica. Elaboración de planos de elementos y sistemas ópticos. Parte 5: Tolerancias de forma de superficies. Registro oficial ISO.
-
ISO 10110-6:2025. Óptica y fotónica. Elaboración de planos de elementos y sistemas ópticos. Parte 6: Tolerancias de centrado e inclinación. Registro oficial ISO.
-
ISO 10110-7:2017. Óptica y fotónica. Elaboración de planos de elementos y sistemas ópticos. Parte 7: Imperfecciones superficiales. Registro oficial ISO.
-
ISO 10110-8:2019. Óptica y fotónica. Elaboración de planos de elementos y sistemas ópticos. Parte 8: Textura superficial. Registro oficial ISO.
-
ISO 10110-14:2018. Óptica y fotónica. Elaboración de planos de elementos y sistemas ópticos. Parte 14: Tolerancia a la deformación del frente de onda. Registro oficial ISO.
-
Óptica Edmundo. Comprensión de las especificaciones ópticas. Referencia de ingeniería.
-
Óptica Edmundo. Integración de Sistemas Ópticos. Referencia de ingeniería.
-
Óptica Edmundo. Todo sobre lentes asféricas. Referencia de ingeniería.
-
SCHOTT. Detalles técnicos de Componentes Ópticos. Descripción general del proceso del fabricante.
-
Óptica Edmundo. Recubrimientos antirreflectantes (AR). Referencia de ingeniería.
-
KARL STORZ. Telescopios. Descripción general educativa del fabricante sobre el sistema de lentes de varilla HOPKINS. Citado únicamente como ejemplo arquitectónico, no como una afirmación de diseño o rendimiento del opentic.
-
ISO 9211-2:2024. Óptica y fotónica. Recubrimientos ópticos. Parte 2: Propiedades ópticas. Registro oficial ISO.
-
ISO 9211-3:2024. Óptica y fotónica. Recubrimientos ópticos. Parte 3: Durabilidad ambiental. Registro oficial ISO.
Nota de normas. Estas ediciones se enumeran como publicadas en el momento de la revisión. La preparación y aceptación formal del dibujo requieren estándares completos aplicables y procedimientos validados; este artículo no sustituye a ninguno de los dos.