ARTIGO TÉCNICO · FABRICAÇÃO ÓPTICA
Fabricação de lentes de precisão para endoscópios médicos rígidos
Desde desenhos ópticos e tolerâncias de componentes até alinhamento, montagem e qualidade de imagem final em um trem óptico de endoscópio rígido de vários elementos.
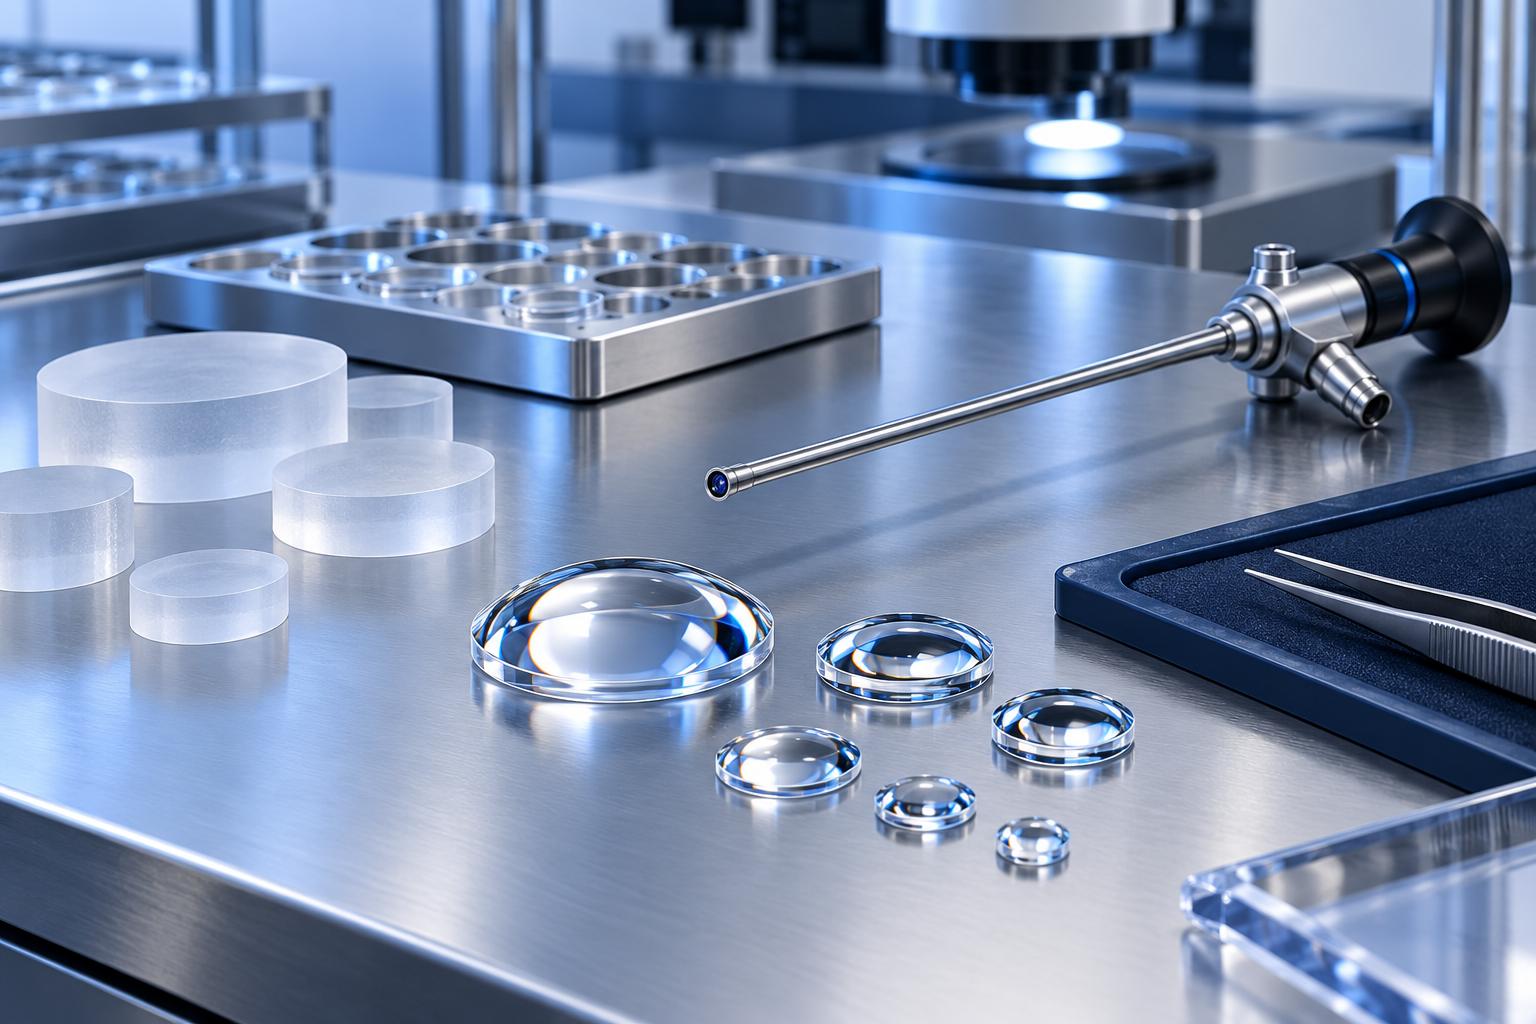
Dois lotes de lentes podem satisfazer o mesmo desenho de componente, mas produzir resultados diferentes após a montagem. Pode-se sentar perto de uma combinação favorável de tolerâncias; outro pode expor uma relação sensível entre geometria de superfície, centralização e espaçamento. Um relatório de inspeção recebido aceitável não explica como essas peças se comportarão juntas dentro de um trem óptico estreito e estendido.
Esse é o problema de fabricação de um endoscópio óptico rígido. A objetiva, a óptica de retransmissão, a óptica proximal e suas referências mecânicas contribuem para um caminho de imagem. A questão é se o conjunto fabricado preserva o desempenho de imagem pretendido, e não simplesmente se cada lente pode ser polida de acordo com seu desenho. Este artigo desenvolve essa conexão sem descrever a prescrição óptica ou receita de processo de um fabricante específico.
1. Comece com o requisito da imagem, não com a máquina de polir
Comece com o comportamento óptico necessário: resolução e contraste, consistência do centro às bordas, distorção geométrica, transmissão, luz indesejada e foco. Quando se pretende obter imagens no visível e no infravermelho próximo, inclua a transmissão espectral e o comportamento cromático na alocação. Defina as posições de campo, as condições de trabalho e o limite entre o endoscópio óptico e o sistema de câmera antes de solicitar ao fabricante que controle uma dimensão.
Pequenos diâmetros ópticos limitam o espaço para manuseio e localização de recursos. Uma haste longa coloca diversas interfaces ópticas e mecânicas entre a imagem distal e a saída proximal. A óptica de retransmissão transfere a imagem intermediária ao longo desse eixo; manter sua posição relativa faz parte do problema de imagem. Projetos baseados em lentes de haste são uma abordagem arquitetônica, ilustrada pelo material educacional do fabricante em 12, não uma descrição de cada endoscópio rígido. Os blocos a seguir descrevem funções, não uma prescrição de lentes.
ARQUITETURA ÓPTICA CONCEITUAL
- Janela distalLimite de entrada óptica
- Óptica objetivaForma a imagem intermediária
- Trem óptico de reléTransfere a imagem ao longo do eixo
- Ocular / óptica proximalEntrega a imagem para a interface
Estrutura de referência mecânica
Os relacionamentos de localização e alinhamento conectam os grupos funcionais.
Erro de componente + erro de montagem + erro de referência mecânica → comportamento óptico combinado
Traduza o requisito de imagem em uma alocação de tolerância óptica e, em seguida, em características de fabricação e evidências de inspeção. Esta não é uma exigência para reforçar todas as tolerâncias. A análise de sensibilidade deve identificar quais variações alteram materialmente o desempenho de campo exigido e quais têm pouca influência dentro da faixa proposta. Gaste esforços de processo e medição de acordo.
Um desenho que exige uma forma de superfície excepcional e ao mesmo tempo deixa ambígua a referência óptica-mecânica pode controlar o risco errado. Por outro lado, uma característica relativamente insensível não precisa de um limite severo apenas porque uma máquina pode alcançá-lo. Revise a alocação com as pessoas que irão localizar, medir e montar as peças. Suas restrições pertencem à decisão do projeto antes que as ferramentas de produção sejam comprometidas.
2. Traduzir o projeto óptico em tolerâncias fabricáveis e inspecionáveis
Um modelo nominal descreve um arranjo óptico ideal. Um desenho de produção também deve definir o que pode variar, como o recurso é referenciado e como a aceitação será determinada. Material, diâmetro, espessura central, geometria da borda, abertura clara e geometria da superfície precisam permanecer conectados à montagem pretendida. Uma referência ausente não pode ser reparada adicionando mais casas decimais. A seleção do material deve levar em conta o índice de refração e a dispersão, a transmissão nas bandas pretendidas e as condições térmicas e de processamento relevantes; um nome de vidro por si só não estabelece o desempenho montado 7.
ISO 10110-1:2019 1 fornece uma linguagem de desenho comum para elementos e sistemas ópticos. Não é um padrão de fabricação de endoscópios médicos ou um conjunto de limites de aceitação de produtos prontos. Selecione as indicações relevantes e concorde com as edições aplicáveis. As partes associadas distinguem a forma da superfície, centralização e inclinação, imperfeições, textura e deformação da frente de onda, em vez de tratá-las como um único grau de qualidade.
Para cada característica crítica, identifique a abertura medida, a geometria de referência, o instrumento ou método e a regra de aceitação. Quando apropriado, a frente de onda transmitida pode descrever o efeito óptico combinado de um elemento ou subconjunto além das especificações de superfície separadas. ISO 10110-14:2018 6 aborda indicações de deformação de frente de onda; não exige que todos os componentes tenham essa tolerância. O comprimento de onda e a configuração de medição ainda são importantes.
Especificações diferentes descrevem mecanismos de falha diferentes
As possíveis consequências dependem da sensibilidade, localização e configuração; não são diagnósticos ou critérios de aceitação universal.
| Especificação | O que controla | Possível consequência no nível do sistema se mal controlada |
|---|---|---|
| Forma de superfície | Afastamento da forma de superfície pretendida | Aberração e perda de resolução ou contraste |
| Textura de superfície | Rugosidade e ondulação residuais | Dispersão, luz redistribuída ou perda de contraste |
| Imperfeições superficiais | Defeitos localizados sob uma convenção acordada | Luz indesejada ou obstrução local, dependendo da posição |
| Centralização/inclinação | Relação de recursos ópticos com eixos de referência | Assimetria de campo ou degradação fora do eixo |
| Espessura / espaçamento | Relações axiais entre superfícies ópticas | Mudanças de foco ou aberração em todo o campo |
| Revestimento | Comportamento espectral e de reflexão especificado | Mudança de rendimento ou artefatos de reflexão |
| Frente de onda transmitida | Partida combinada da frente de onda pretendida | Degradação da imagem não explicada apenas por uma superfície |
| Limpeza | Contaminação em superfícies e interfaces | Dispersão, neblina ou interfaces vinculadas comprometidas |
A metrologia pertence a esta discussão antes que uma tolerância seja liberada. Verifique a incerteza, a repetibilidade, a calibração, os artefatos de referência, a influência do equipamento e a dependência do operador. Uma tolerância mais estreita do que o sistema de medição pode discriminar com segurança não é útil para uma decisão de aprovação/reprovação não qualificada. Melhorar a medição ou chegar a um acordo sobre uma estratégia de aceitação defensável; não relate dígitos adicionais como conhecimento adicional.
3. Geração de superfície, polimento e acabamento: diferentes erros, diferentes consequências
Numa rota abrasiva convencional, a preparação da peça bruta estabelece uma geometria trabalhável; gerar e moer aproximam-se da forma necessária; um processamento mais fino prepara a superfície para o polimento. O polimento e o acabamento devem então fornecer a forma especificada e a textura residual sem defeitos inaceitáveis. SCHOTT descreve diversas rotas de processamento óptico disponíveis 10; nenhuma rota única deve ser assumida para todos os elementos do endoscópio.
As transições são importantes porque cada operação pode deixar uma assinatura de erro diferente. Um desvio de forma, um padrão residual da ferramenta e um arranhão de manuseio exigem investigações diferentes. A inspeção intermediária ajuda a determinar quando um erro entrou na rota. Estender o polimento não é uma solução universal: o resultado pode alterar a forma, o comportamento da borda ou a espessura restante, ao mesmo tempo em que aborda uma condição de superfície diferente.
Três significados escondidos em “qualidade de superfície”
Forma de superfície é o desvio da forma pretendida, comumente considerada em frequências espaciais mais baixas. ISO 10110-5:2026 2 cobre sua indicação de desenho. Textura de superfície descreve a estrutura residual após a remoção da forma, incluindo rugosidade e ondulação em frequências espaciais mais altas e intermediárias; ISO 10110-8:2019 5 fornece a estrutura correspondente. A largura de banda de medição e a eliminação de tendência devem ser declaradas para que os laboratórios comparem as mesmas informações de superfície.
Imperfeições superficiais são defeitos localizados, como arranhões, buracos ou lascas nas bordas, avaliados de acordo com a convenção selecionada. ISO 10110-7:2017 4 aborda essas indicações. Nem uma avaliação de riscos nem um valor de rugosidade descrevem toda a superfície. Um elemento polido pode parecer limpo e ainda assim falhar em seus requisitos de forma. Da mesma forma, uma pequena imperfeição visível não estabelece automaticamente uma imagem deficiente: a sua localização, extensão, função óptica e especificação de aceitação governam a decisão.
Superfícies asféricas podem oferecer correção de aberração adicional onde o projeto óptico se beneficia 9. Eles não garantem distorção zero ou resolução mais alta. A sua fabricação requer uma estratégia adequada de medição de forma e controle da relação entre a superfície asférica e seu eixo de referência. Uma boa medição da superfície no eixo não elimina a necessidade de verificar como o elemento está centralizado e instalado.
Como erros de fabricação podem aparecer na imagem
Apenas possíveis contribuidores – a aparência da imagem por si só não estabelece a causa raiz. Elimine efeitos de alvo, fixação, acoplador e câmera antes de atribuir um resultado à fabricação.
| Colaborador de fabricação/montagem | Possível comportamento da imagem | Verificação de engenharia |
|---|---|---|
| Descentralização/inclinação | Assimetria de campo esquerda-direita | Centralização de componentes e alinhamento montado |
| Desvio de forma de superfície | Degradação de resolução ou contraste | Forma, frente de onda quando relevante e teste de imagem montada |
| Rugosidade superficial | Dispersão ou velamento, perda de contraste | Largura de banda de textura e avaliação de dispersão controlada |
| Problema de revestimento | Mudança de rendimento, reflexão ou fantasma | Medição espectral, interface e inspeção de superfície |
| Contaminação | Neblina, reflexo ou sinal indesejado localizado | Limpeza e inspeção óptica montada |
| Erro de pilha de retransmissão | Inconsistência de campo ou mudança do eixo óptico | Espaçamento, referências e avaliação do endoscópio acabado |
4. Centralização, bordas e espaçamento: onde começa o acúmulo de tolerância
Uma vez que as superfícies ópticas existam, a sua relação com a geometria de localização deve ser estabelecida. A centralização conecta uma referência óptica à referência mecânica usada durante a montagem; a orla estabelece o perímetro relevante. O diâmetro, a espessura da aresta e a geometria do assentamento influenciam o modo como a peça é posicionada, mas um diâmetro medido com precisão por si só não estabelece a centralização. As relações gerais dos componentes são discutidas em 7.
ISO 10110-6:2025 3 abrange indicações para centralização e inclinação de elementos, submontagens e montagens. Esse escopo é útil: a questão de referência continua após a inspeção individual das lentes. Cunha, relações superfície-eixo e inclinação são descrições relacionadas, mas não intercambiáveis. Especifique qual relacionamento está sendo controlado em vez de tratar “centrado” como uma propriedade independente de um dado.
Ao longo da haste, a espessura da lente, os espaçadores, as sedes mecânicas e as posições dos grupos contribuem para as relações axiais. Localização radial, inclinação e retilineidade mecânica contribuem para o alinhamento. Seus efeitos ópticos dependem de onde ocorrem e da sensibilidade do projeto. Uma pilha pode estar dimensionalmente dentro do seu limite de comprimento total enquanto contém uma distribuição desfavorável de erros de espaçamento interno.
ACÚMULO DE TOLERÂNCIA — SOMENTE CONCEITO
- Componente A± variação de forma/localização
- Componente B± variação de espessura/inclinação
- Espaçador± variação axial
- Assento mecânico± variação de referência
- Grupo de retransmissão± variação de alinhamento
↓ Combinado através da sensibilidade do design
Eixo óptico/desvios de espaçamento
Mudança potencial no desempenho da imagem montada
A análise do pior caso pergunta o que uma combinação permitida pode produzir nos limites. A análise estatística pergunta como os resultados podem ser distribuídos sob suposições declaradas sobre variação e correlação. São questões diferentes. Ferramentas compartilhadas ou um viés de referência comum podem correlacionar erros, portanto, uma suposição de contribuições aleatórias independentes precisa de evidências. Nenhuma das abordagens justifica a adição de erros diferentes sem considerar a sensibilidade óptica.
Um ajuste de montagem pode compensar uma combinação e piorar outra característica. Registre quais compensadores são permitidos e verifique o campo resultante, não apenas o foco central. Se a produção depende da correspondência selectiva, essa selecção torna-se parte do processo controlado; não pode continuar a ser uma explicação não documentada da razão pela qual um instrumento de demonstração funciona bem.
5. Revestimentos, limpeza e interfaces ópticas
ISO 9211-2:2024 13 fornece contexto de especificação de revestimento óptico; ISO 9211-3:2024 14 aborda categorias de durabilidade ambiental. Nenhum dos dois estabelece o desempenho de reprocessamento validado de um endoscópio acabado.
Uma especificação de revestimento diz respeito à banda espectral, às condições de incidência, ao comportamento do substrato e à reflexão, bem como à durabilidade adequada à aplicação. O tratamento anti-reflexo pode reduzir os reflexos dentro das condições de design 11; não elimina todos os reflexos em uma montagem multi-superfície. Uma amostra testemunhada, um modelo e uma medição na óptica real fornecem evidências diferentes e devem ser identificados como tal.
Para projetos destinados a transmitir imagens visíveis e NIR, avalie as bandas necessárias em vez de confiar na palavra “banda larga”. O comportamento do revestimento contribui para a resposta espectral montada, mas o vidro, as interfaces ligadas, a geometria e o resto do sistema de imagem também contribuem. Um revestimento NIR por si só não pode garantir o desempenho do sistema de fluorescência. O artigo de imagem de fluorescência fornece o contexto mais amplo do sistema.
A limpeza é uma variável óptica. Partículas e filmes podem dispersar a luz, produzir neblina ou afetar uma interface antes da ligação. Uma vez fechada, a contaminação pode ser difícil de localizar sem perturbar a montagem. Defina a condição de inspeção após a limpeza e proteja-a através de transferência, união e fechamento. Separe a contaminação removível dos danos superficiais permanentes antes de decidir retrabalhar uma peça.
Onde são utilizadas ópticas cimentadas ou coladas, a espessura da camada adesiva, os vazios, a contaminação, a tensão de cura e as relações dos eixos necessitam de controle apropriado. A transmissão espectral e a estabilidade térmica pertencem à avaliação da interface. Uma inspeção superficial da lente não prova que a ligação preservou o comportamento óptico do subconjunto. Estes são tópicos de revisão de engenharia, não uma prescrição de adesivo, cronograma de cura ou receita de fabricação.
A limpeza de fabricação também é diferente do reprocessamento de dispositivos. Um tratamento adequado para um elemento óptico solto não pode ser transferido automaticamente para um instrumento médico montado. Avalie a construção acabada e as instruções validadas em vez de extrapolar a partir da resistência de um material individual.
6. De lentes individuais a um trem óptico de endoscópio rígido
A montagem conecta a objetiva, o caminho do relé e a ocular a um conjunto comum de referências mecânicas. A retilineidade do tubo, assentos, espaçadores, desvio, orientação e tensão de união podem afetar essa relação. O relé deve transferir a imagem através das aberturas ópticas disponíveis; sua posição não pode ser avaliada apenas pelo ajuste das peças dentro do eixo. Montagem e tolerância óptica são disciplinas vinculadas 8.
Considere um exemplo conceitual: elementos de relé individualmente compatíveis são instalados com um pequeno deslocamento de grupo em relação ao objetivo. Os relatórios recebidos podem ser aprovados enquanto o instrumento finalizado mostra desempenho assimétrico fora do eixo. O exemplo identifica uma interação plausível, não um diagnóstico para uma imagem específica. Repita a medição e verifique o alinhamento externo antes de atribuir o efeito ao relé.
A janela distal é outra interface óptica e mecânica. A sua forma, quando relevante, reflexão, contaminação, união ou vedação e tensão de montagem podem contribuir para o comportamento da montagem. O material e a construção da janela são escolhas de design; não há nenhuma suposição aqui de que todos os endoscópios rígidos usem safira ou um arranjo de vedação. Inspecione o estado relevante após a integração, não apenas antes da montagem.
COMPONENTE → MONTAGEM → QUALIDADE DE IMAGEM
- Nível de componenteForma da superfície · centralização · espessura · revestimento · limpeza
- Nível de montagemEspaçamento · referências mecânicas · alinhamento do relé · alinhamento objetivo
- Nível de endoscópio acabadoResolução · contraste · consistência de campo · distorção · transmissão · luz difusa
Um conjunto de lentes individualmente compatíveis não garante um conjunto óptico compatível. Verifique o eixo óptico e o comportamento relevante do campo em estágios úteis de montagem enquanto a fonte de uma alteração ainda pode ser isolada. Preservar registros de orientação e configuração. A substituição de vários grupos pode restaurar uma imagem passageira, mas fornece evidências fracas sobre a falha real do processo.
O endoscópio finalizado é em si um sistema óptico; é também um componente de um sistema de endoscopia baseado em câmera. Mantenha esses limites explícitos. Uma imagem de exibição aprimorada por processador não pode substituir a caracterização do trem óptico, enquanto um resultado de bancada no trem não pode estabelecer o desempenho de todas as câmeras ou acopladores.
7. Qualidade de fabricação em todo o ciclo de vida pretendido
A inspeção final à temperatura ambiente estabelece uma condição inicial. Quando a retenção do desempenho for um requisito do produto, compare as características críticas antes e depois da exposição de reprocessamento validada pretendida. Ciclagem térmica, umidade, produtos químicos, manuseio e pressão, quando aplicável, podem desafiar diferentes interfaces. A sua relevância depende do dispositivo e do seu método de processamento validado; nem todo endoscópio rígido segue o mesmo caminho de esterilização.
A investigação pode incluir integridade da vedação, condição da janela distal, estabilidade do revestimento, interfaces coladas, contaminação interna e eixo óptico ou desvio de foco. Use a mesma configuração de medição e uma referência estável para comparação. Um mapa de campo alterado merece investigação, mas não identifica por si só uma falha no selo, adesivo ou lente. Registre a exposição e o histórico de manuseio com as observações.
A verificação do ciclo de vida é uma questão de nível de construção. Um certificado de material, uma amostra de revestimento ou uma folha de dados do adesivo não podem estabelecer a retenção do desempenho do endoscópio completo. Uma mudança de processo que afete uma junta ou superfície de referência pode, portanto, exigir uma avaliação renovada além de uma reinspeção de componente. O plano de verificação deverá definir os critérios de exposição e aceitação; este artigo não fornece contagens de ciclos nem uma reivindicação universal de durabilidade.
Defeitos de fabricação podem alterar a imagem entregue a um sistema de imagem. O seu significado clínico depende da aplicação e não pode ser inferido apenas a partir de medições de fabrico. A aceitação óptica não é evidência de melhor diagnóstico, menos complicações ou melhor resultado cirúrgico.
8. Inspecione o endoscópio montado, não apenas os componentes
Organize a inspeção em três níveis: componente, subconjunto óptico e endoscópio acabado. Cada nível encerra uma questão diferente. As medições dos componentes abordam as características do desenho; testes de submontagem abordam junção, referências e alinhamento; testes de endoscópios acabados estabelecem o comportamento óptico montado sob as condições acordadas. A rastreabilidade os conecta sem permitir que um relatório substitua outro. Acompanhe as evidências desde o desenho até a fabricação de componentes, revestimento, centralização e bordas, limpeza, submontagem, alinhamento de relés, integração mecânica e inspeção óptica final. A sequência de operação real depende do design.
Pontos de controle de qualidade ao longo da fabricação
Esta é uma estrutura de planejamento de engenharia, não um POP interno ou uma sequência de testes normativos.
| Palco | Pergunta típica | Evidência |
|---|---|---|
| Desenho óptico | As características críticas são alocadas e inspecionáveis? | Desenho revisado, referências e plano de medição |
| Material recebido | O material corresponde ao design controlado? | Identidade do material e documentação relevante do lote |
| Lente gerada/polida | A forma, a textura, os defeitos e as dimensões são aceitáveis? | Registros de inspeção dimensional e de superfície identificados |
| Óptica revestida | O comportamento espectral necessário é suportado? | Medições de revestimento relevantes com amostra e identidade de configuração |
| Óptica centrada / afiada | Os recursos ópticos se relacionam corretamente com a geometria de localização? | Medições relacionadas à centralização, borda e dados |
| Submontagem óptica | O posicionamento e a união preservaram o comportamento óptico? | Evidência de alinhamento, espaçamento e frente de onda quando relevante |
| Endoscópio rígido acabado | O instrumento montado atende aos requisitos ópticos? | Resultados validados de testes ópticos de produtos acabados |
Um instrumento excelente selecionado demonstra o que aquela amostra alcançou, não a estabilidade da produção futura. Examine a variação do lote e o histórico de revisões junto com o sistema de medição. O controle estatístico do processo pode ser útil quando a capacidade de medição e o volume de produção o apoiarem. Não calcule números de capacidade impressionantes a partir de revisões mistas, sobreviventes selecionados ou variações dominadas pelo equipamento.
Feche o ciclo de feedback com padrões de falha observados. Se a assimetria de campo acompanhar um estágio de montagem específico, investigue esse estágio em relação às suas referências registradas antes de aumentar a tolerância de cada lente. Se as medições mudarem com o operador, resolva o problema de medição antes de classificar os fornecedores. A ação corretiva deve abordar o contribuidor demonstrado e ser verificada no trabalho subsequente representativo.
Para métodos de endoscópio finalizado e a fronteira entre os resultados ópticos e do sistema de câmera, consulte Como avaliar o desempenho óptico em endoscópios rígidos. As evidências de fabricação tornam-se úteis quando explicam se a imagem pretendida sobrevive à cadeia completa: desenho, peça, interface, montagem e instrumento acabado.
Principais conclusões
- Obtenha especificações de fabricação a partir dos requisitos de desempenho de imagem e sensibilidade.
- Separe forma, textura, imperfeições e centralização em vez de atribuir um número de “qualidade de superfície”.
- Controle a tolerância e a cadeia de referência em todo o longo conjunto óptico.
- Trate a conformidade dos componentes como evidência necessária e não como prova da conformidade do endoscópio finalizado.
- Conecte metrologia de componentes, controle de montagem e medições de endoscópios acabados por meio de feedback rastreável.
Referências
Registros oficiais e referências de engenharia do fabricante consultados em 6 de outubro de 2026. A ISO 10110 fornece convenções de desenho, não limites de aceitação de endoscópios. As tabelas, exemplos e estrutura de inspeção acima são interpretações de engenharia; os diagramas são apenas conceituais. Nenhum procedimento padrão proprietário ou prescrição de produto é reproduzido.
-
ISO 10110-1:2019. Óptica e fotónica — Elaboração de desenhos de elementos e sistemas ópticos — Parte 1: Geral. Registro ISO oficial.
-
ISO 10110-5:2026. Óptica e fotónica — Preparação de desenhos para elementos e sistemas ópticos — Parte 5: Tolerâncias de forma de superfície. Registro ISO oficial.
-
ISO 10110-6:2025. Óptica e fotónica — Elaboração de desenhos de elementos e sistemas ópticos — Parte 6: Tolerâncias de centragem e inclinação. Registro ISO oficial.
-
ISO 10110-7:2017. Óptica e fotónica — Elaboração de desenhos de elementos e sistemas ópticos — Parte 7: Imperfeições superficiais. Registro ISO oficial.
-
ISO 10110-8:2019. Óptica e fotónica — Elaboração de desenhos de elementos e sistemas ópticos — Parte 8: Textura superficial. Registro ISO oficial.
-
ISO 10110-14:2018. Óptica e fotônica — Preparação de desenhos para elementos e sistemas ópticos — Parte 14: Tolerância à deformação da frente de onda. Registro ISO oficial.
-
Óptica Edmundo. Compreendendo as especificações ópticas. Referência de engenharia.
-
Óptica Edmundo. Integração de Sistemas Ópticos. Referência de engenharia.
-
Óptica Edmundo. Tudo sobre lentes asféricas. Referência de engenharia.
-
SCHOTT. Detalhes técnicos de componentes ópticos. Visão geral do processo do fabricante.
-
Óptica Edmundo. Revestimentos anti-reflexo (AR). Referência de engenharia.
-
Karl STORZ. Telescópios. Visão geral educacional do fabricante do sistema de lentes de haste HOPKINS. Citado apenas como um exemplo arquitetônico, não como um projeto opentic ou declaração de desempenho.
-
ISO 9211-2:2024. Óptica e fotônica — Revestimentos ópticos — Parte 2: Propriedades ópticas. Registro ISO oficial.
-
ISO 9211-3:2024. Óptica e fotônica — Revestimentos ópticos — Parte 3: Durabilidade ambiental. Registro ISO oficial.
Nota de padrões. Essas edições estão listadas como publicadas no momento da revisão. A preparação e aceitação formal do desenho exigem padrões completos aplicáveis e procedimentos validados; este artigo não substitui nenhum deles.