ARTICLE TECHNIQUE · FABRICATION OPTIQUE
Fabrication de lentilles de précision pour endoscopes médicaux rigides
Des dessins optiques et tolérances des composants à l'alignement, l'assemblage et la qualité de l'image finale dans un train optique d'endoscope rigide multi-éléments.
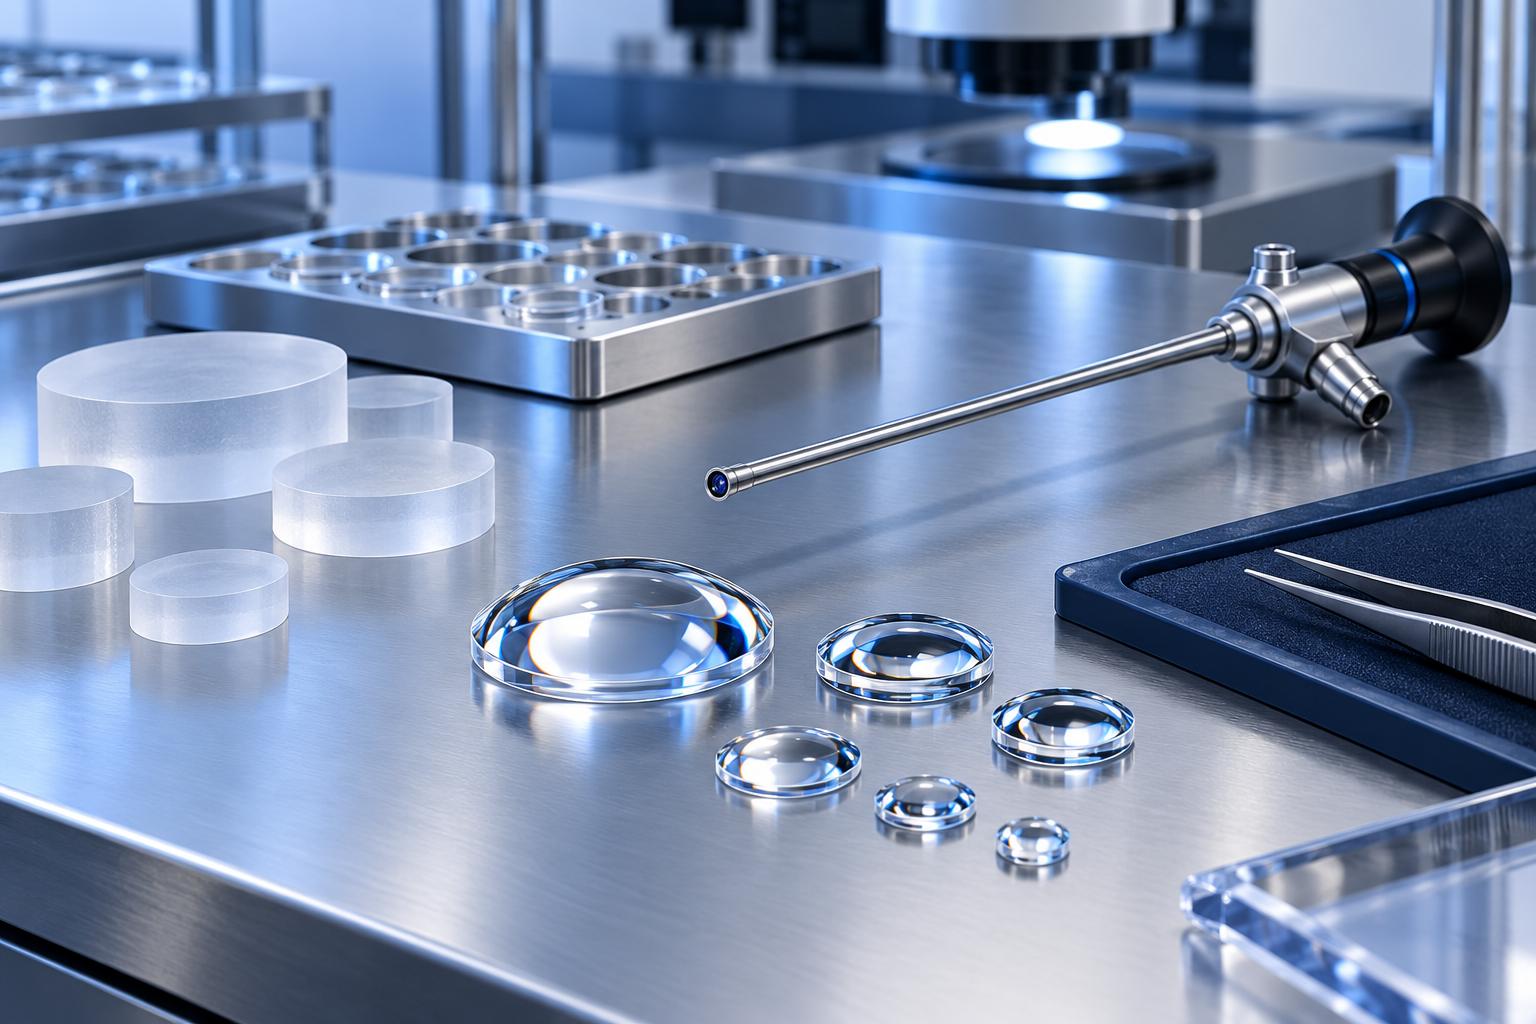
Deux lots de lentilles peuvent satisfaire au même schéma de composants tout en produisant des résultats différents après assemblage. On peut s’asseoir à proximité d’une combinaison favorable de tolérances ; un autre peut révéler une relation sensible entre la géométrie de la surface, le centrage et l'espacement. Un rapport d'inspection entrant acceptable n'explique pas comment ces pièces se comporteront ensemble à l'intérieur d'un train optique étroit et étendu.
C'est le problème de fabrication d'un endoscope optique rigide. L'objectif, l'optique relais, l'optique proximale et leurs références mécaniques contribuent à un seul parcours d'image. La question est de savoir si l'assemblage fabriqué préserve les performances d'image souhaitées, et pas simplement si chaque lentille peut être polie selon son dessin. Cet article développe cette connexion sans décrire la prescription optique ou la recette de processus d’un fabricant particulier.
1. Commencez par l’exigence d’image, pas par la machine à polir
Commencez par le comportement optique requis : résolution et contraste, cohérence centre-bord, distorsion géométrique, transmission, lumière indésirable et mise au point. Lorsque l’imagerie visible et proche infrarouge est prévue, incluez la transmission spectrale et le comportement chromatique dans l’attribution. Définissez les positions sur le terrain, les conditions de travail et la limite entre l'endoscope optique et le système de caméra avant de demander à la fabrication de contrôler une dimension.
Les petits diamètres optiques limitent la place pour les fonctionnalités de manipulation et de localisation. Une longue tige place plusieurs interfaces optiques et mécaniques entre l'image distale et la sortie proximale. L'optique du relais transfère l'image intermédiaire le long de cet arbre ; maintenir leur position relative fait partie du problème d’imagerie. Les conceptions basées sur des lentilles en tige constituent une approche architecturale, illustrée par le matériel pédagogique du fabricant dans 12, et non une description de chaque endoscope rigide. Les blocs suivants décrivent des fonctions et non une prescription de verres.
ARCHITECTURE OPTIQUE CONCEPTUELLE
- Fenêtre distaleLimite d'entrée optique
- Optique objectiveForme l'image intermédiaire
- Train optique relaisTransfère l’image le long de l’arbre
- Oculaire / optique proximaleDélivre l'image à l'interface
Structure de référence mécanique
Les relations de localisation et d'alignement relient les groupes fonctionnels.
Erreur de composant + erreur d'assemblage + erreur de référence mécanique → comportement optique combiné
Traduisez les exigences d’image en allocation de tolérance optique, puis en caractéristiques de fabrication et preuves d’inspection. Il ne s’agit pas d’exiger un resserrement de toutes les tolérances. L'analyse de sensibilité doit identifier les variations qui modifient sensiblement les performances requises sur le terrain et celles qui ont peu d'influence dans la plage proposée. Dépensez les efforts de processus et de mesure en conséquence.
Un dessin qui exige une forme de surface exceptionnelle tout en laissant la référence optique-mécanique ambiguë peut contrôler le mauvais risque. À l’inverse, une fonctionnalité relativement insensible n’a pas besoin d’une limite sévère simplement parce qu’une machine peut l’atteindre. Passez en revue la répartition avec les personnes qui localiseront, mesureront et assembleront les pièces. Leurs contraintes appartiennent à la décision de conception avant que les outils de production ne soient engagés.
2. Traduire la conception optique en tolérances de fabrication et d'inspection
Un modèle nominal décrit un arrangement optique idéal. Un dessin de production doit également définir ce qui peut varier, comment la fonctionnalité est référencée et comment l'acceptation sera déterminée. Le matériau, le diamètre, l'épaisseur centrale, la géométrie des bords, l'ouverture libre et la géométrie de la surface doivent rester liés à l'assemblage prévu. Une référence manquante ne peut pas être réparée en ajoutant des décimales supplémentaires. La sélection des matériaux doit tenir compte de l'indice de réfraction et de la dispersion, de la transmission dans les bandes prévues et des conditions thermiques et de traitement pertinentes ; le nom d'un verre à lui seul n'établit pas les performances de l'assemblage 7.
ISO 10110-1:2019 1 fournit un langage de dessin commun pour les éléments et systèmes optiques. Il ne s’agit pas d’une norme de fabrication d’endoscopes médicaux ni d’un ensemble de limites d’acceptation de produits toutes faites. Sélectionnez les indications pertinentes et acceptez les éditions applicables. Les pièces associées distinguent la forme de la surface, le centrage et l'inclinaison, les imperfections, la texture et la déformation du front d'onde plutôt que de les traiter comme un seul niveau de qualité.
Pour chaque caractéristique critique, identifiez l'ouverture mesurée, la géométrie de référence, l'instrument ou la méthode et la règle d'acceptation. Le cas échéant, le front d'onde transmis peut décrire l'effet optique combiné d'un élément ou d'un sous-ensemble au-delà des spécifications de surface distinctes. ISO 10110-14:2018 6 traite les indications de déformation du front d’onde ; il n'est pas nécessaire que chaque composant ait une telle tolérance. La longueur d’onde et la configuration de mesure comptent toujours.
Des spécifications différentes décrivent des mécanismes de défaillance différents
Les conséquences possibles dépendent de la sensibilité, de l'emplacement et de la configuration ; ce ne sont pas des diagnostics ou des critères d’acceptation universels.
| Spécification | Ce qu'il contrôle | Conséquence possible au niveau du système en cas de mauvais contrôle |
|---|---|---|
| Forme de surface | Écart par rapport à la forme de surface prévue | Aberration et perte de résolution ou de contraste |
| Etat de surface | Rugosité et ondulation résiduelles | Diffusion, lumière redistribuée ou perte de contraste |
| Imperfections superficielles | Défauts localisés selon une convention convenue | Lumière indésirable ou obstruction locale, selon la position |
| Centrage / inclinaison | Relation entre les caractéristiques optiques et les axes de référence | Asymétrie de champ ou dégradation hors axe |
| Épaisseur / espacement | Relations axiales entre les surfaces optiques | Changements de focalisation ou d'aberration sur le champ |
| Revêtement | Comportement spectral et de réflexion spécifié | Changement de débit ou artefacts de réflexion |
| Front d'onde transmis | Écart combiné du front d’onde prévu | La dégradation de l'image ne s'explique pas par une seule surface |
| Propreté | Contamination des surfaces et des interfaces | Dispersion, brume ou interfaces liées compromises |
La métrologie fait partie de cette discussion avant qu'une tolérance ne soit libérée. Vérifiez l'incertitude, la répétabilité, l'étalonnage, les artefacts de référence, l'influence du montage et la dépendance de l'opérateur. Une tolérance plus étroite que ce que le système de mesure peut discriminer de manière fiable n’est pas utile pour une décision de réussite ou d’échec sans réserve. Améliorer la mesure ou convenir d'une stratégie d'acceptation défendable ; ne déclarez pas de chiffres supplémentaires comme connaissances supplémentaires.
3. Génération, polissage et finition de surfaces : différentes erreurs, différentes conséquences
Dans une voie abrasive conventionnelle, la préparation du flan établit une géométrie réalisable ; générer et broyer l'approche de la forme requise ; un traitement plus fin prépare la surface au polissage. Le polissage et la finition doivent ensuite fournir la forme et la texture résiduelle spécifiées sans défauts inacceptables. SCHOTT décrit plusieurs voies de traitement optique disponibles 10; aucun itinéraire unique ne doit être retenu pour tous les éléments de l'endoscope.
Les transitions sont importantes car chaque opération peut laisser une signature d'erreur différente. Un écart de forme, un motif d'outil résiduel et une rayure de manipulation nécessitent des investigations différentes. L'inspection intermédiaire permet de déterminer quand une erreur est entrée sur l'itinéraire. Le polissage prolongé n'est pas un remède universel : le résultat peut modifier la forme, le comportement des bords ou l'épaisseur restante tout en s'adressant à un état de surface différent.
Trois significations cachées dans la « qualité de surface »
Forme de surface est un écart par rapport à la forme prévue, généralement considérée à des fréquences spatiales plus basses. ISO 10110-5:2026 2 couvre son indication de dessin. Etat de surface décrit la structure résiduelle après élimination de la forme, y compris la rugosité et l'ondulation aux fréquences spatiales supérieures et intermédiaires ; ISO 10110-8:2019 5 fournit le cadre correspondant. La bande passante de mesure et la déviation de tendance doivent être indiquées afin que les laboratoires comparent les mêmes informations de surface.
Imperfections superficielles sont des défauts localisés, tels que des rayures, des piqûres ou des éclats de bord, évalués selon la convention sélectionnée. ISO 10110-7:2017 4 répond à ces indications. Ni une évaluation des rayures ni une valeur de rugosité ne décrivent la totalité de la surface. Un élément poli peut paraître propre tout en ne remplissant pas ses exigences de forme. De même, une petite imperfection visible n’établit pas automatiquement une mauvaise imagerie : son emplacement, son étendue, sa fonction optique et ses spécifications d’acceptation déterminent la décision.
Les surfaces asphériques peuvent offrir une correction supplémentaire des aberrations là où la conception optique en profite 9. Ils ne garantissent pas une distorsion nulle ou une résolution plus élevée. Leur fabrication nécessite une stratégie de mesure de forme adaptée et un contrôle de la relation entre la surface asphérique et son axe de référence. Une bonne mesure de surface dans l'axe ne supprime pas la nécessité de vérifier la manière dont l'élément est centré et installé.
Comment les erreurs de fabrication peuvent apparaître dans l’image
Contributeurs possibles uniquement : l'apparence de l'image à elle seule ne permet pas d'établir la cause première. Éliminez les effets de cible, de montage, de coupleur et de caméra avant d'attribuer un résultat à la fabrication.
| Contributeur fabrication/assemblage | Comportement possible de l'image | Contrôle technique |
|---|---|---|
| Décentration / inclinaison | Asymétrie du champ gauche-droite | Centrage des composants et alignement de l'assemblage |
| Écart de forme de surface | Dégradation de la résolution ou du contraste | Test de forme, de front d'onde le cas échéant et d'image assemblée |
| Rugosité de la surface | Dispersion ou perte de contraste voilée | Bande passante de texture et évaluation de la diffusion contrôlée |
| Problème de revêtement | Changement de débit, réflexion ou fantôme | Mesure spectrale, inspection d’interface et de surface |
| Contamination | Brume, reflet ou signal indésirable localisé | Propreté et inspection optique assemblée |
| Erreur de pile de relais | Incohérence de champ ou décalage de l'axe optique | Espacement, références et évaluation de l'endoscope fini |
4. Centrage, bordure et espacement : là où commence l'accumulation de tolérances
Une fois que les surfaces optiques existent, leur relation avec la géométrie de localisation doit être établie. Le centrage relie une référence optique à la référence mécanique utilisée lors de l'assemblage ; la bordure établit le périmètre pertinent. Le diamètre, l'épaisseur des bords et la géométrie du siège influencent la façon dont la pièce est positionnée, mais un diamètre mesuré avec précision ne suffit pas à établir le centrage. Les relations générales entre les composants sont discutées dans 7.
ISO 10110-6:2025 3 couvre les indications de centrage et d'inclinaison des éléments, sous-ensembles et assemblages. Cette portée est utile : la question de référence continue après l'inspection individuelle des lentilles. Les relations entre le coin, la surface et l'axe et l'inclinaison sont des descriptions liées mais non interchangeables. Spécifiez quelle relation est contrôlée plutôt que de traiter « centré » comme une propriété indépendante d'une donnée.
Le long de la tige, l'épaisseur de la lentille, les entretoises, les sièges mécaniques et les positions des groupes contribuent aux relations axiales. La localisation radiale, l'inclinaison et la rectitude mécanique contribuent à l'alignement. Leurs effets optiques dépendent de l'endroit où ils se produisent et de la sensibilité du dessin. Une pile peut être dimensionnellement comprise dans sa limite de longueur globale tout en contenant une répartition défavorable des erreurs d'espacement interne.
ACCUMULATION DE TOLÉRANCE — CONCEPT SEULEMENT
- Composant A± variation de forme/emplacement
- Composant B± variation d'épaisseur / inclinaison
- Entretoise± variation axiale
- Siège mécanique± variation de référence
- Groupe relais± variation d'alignement
↓ Combiné grâce à la sensibilité du design
Déviations d’axe optique/d’espacement
Changement potentiel dans les performances des images assemblées
L'analyse du pire des cas demande ce qu'une combinaison autorisée peut produire aux limites. L'analyse statistique se demande comment les résultats peuvent être distribués selon des hypothèses énoncées concernant la variation et la corrélation. Ce sont des questions différentes. Des outils partagés ou un biais de référence commun peuvent corréler les erreurs, de sorte qu'une hypothèse de contributions aléatoires indépendantes nécessite des preuves. Aucune des deux approches ne justifie l’ajout d’erreurs différentes sans tenir compte de la sensibilité optique.
Un ajustement d’assemblage peut compenser une combinaison tout en aggravant une autre caractéristique. Enregistrez quels compensateurs sont autorisés et vérifiez le champ résultant, pas seulement la mise au point centrale. Si la production dépend d’une sélection sélective, cette sélection devient partie intégrante du processus contrôlé ; cela ne peut pas rester une explication non documentée des raisons pour lesquelles un instrument de démonstration fonctionne bien.
5. Revêtements, propreté et interfaces optiques
ISO 9211-2:2024 13 fournit un contexte de spécification de revêtement optique ; ISO 9211-3:2024 14 aborde les catégories de durabilité environnementale. Ni l’un ni l’autre n’établit les performances de retraitement validées d’un endoscope fini.
Une spécification de revêtement concerne la bande spectrale, les conditions d'incidence, le comportement du substrat et de la réflexion, ainsi que la durabilité appropriée à l'application. Le traitement antireflet peut réduire les reflets dans ses conditions de conception 11; cela n'élimine pas toutes les réflexions dans un assemblage multi-surfaces. Un échantillon témoin, un modèle et une mesure sur l'optique réelle fournissent des preuves différentes et doivent être identifiés comme tels.
Pour les conceptions destinées à transmettre des images visibles et NIR, évaluez les bandes requises plutôt que de vous fier au mot « large bande ». Le comportement du revêtement contribue à la réponse spectrale assemblée, mais le verre, les interfaces liées, la géométrie et le reste du système d'imagerie y contribuent également. Un revêtement NIR ne peut à lui seul garantir les performances du système de fluorescence. Le article sur l'imagerie par fluorescence fournit le contexte système plus large.
La propreté est une variable optique. Les particules et les films peuvent diffuser la lumière, produire un voile ou affecter une interface avant la liaison. Une fois enfermée, la contamination peut être difficile à localiser sans perturber l'assemblage. Définir les conditions d'inspection après nettoyage et les protéger par transfert, assemblage et fermeture. Séparez la contamination amovible des dommages de surface permanents avant de décider de retravailler une pièce.
Lorsque des optiques collées ou collées sont utilisées, l'épaisseur de la couche adhésive, les vides, la contamination, la contrainte de durcissement et les relations entre les axes nécessitent un contrôle approprié. La transmission spectrale et la stabilité thermique font partie de l'évaluation de l'interface. Une inspection réussie des lentilles ne prouve pas que le collage a préservé le comportement optique du sous-ensemble. Il s’agit de sujets d’examen technique et non d’une prescription d’adhésif, d’un calendrier de durcissement ou d’une recette de fabrication.
Le nettoyage de fabrication se distingue également du retraitement des appareils. Un traitement adapté à un élément optique lâche ne peut pas être transféré automatiquement à un instrument médical assemblé. Évaluez la construction finie et les instructions validées plutôt que d’extrapoler à partir de la résistance d’un matériau individuel.
6. Des lentilles individuelles au train optique d'endoscope rigide
L'ensemble relie l'objectif, le chemin de relais et l'oculaire à un ensemble commun de références mécaniques. La rectitude des tubes, les sièges, les entretoises, le faux-rond, l'orientation et les contraintes d'assemblage peuvent affecter cette relation. Le relais doit transférer l'image à travers les ouvertures optiques disponibles ; sa position ne peut pas être évaluée uniquement en fonction de l'ajustement des pièces à l'intérieur de l'arbre. L’assemblage et le tolérancement optique sont des disciplines liées 8.
Prenons un exemple conceptuel : des éléments de relais individuellement conformes sont installés avec un petit décalage de groupe par rapport à l'objectif. Les rapports entrants peuvent tous être transmis tandis que l'instrument fini affiche des performances hors axe asymétriques. L'exemple identifie une interaction plausible, et non un diagnostic pour une image particulière. Répétez la mesure et vérifiez l'alignement externe avant d'attribuer l'effet au relais.
La fenêtre distale est une autre interface optique et mécanique. Sa forme, le cas échéant, la réflexion, la contamination, l'assemblage ou l'étanchéité et les contraintes de montage peuvent contribuer au comportement de l'assemblage. Le matériau et la construction des fenêtres sont des choix de conception ; il n'y a aucune hypothèse ici que tous les endoscopes rigides utilisent du saphir ou un seul dispositif d'étanchéité. Inspectez l’état concerné après l’intégration, pas seulement avant le montage.
COMPOSANT → ASSEMBLAGE → QUALITÉ D'IMAGE
- Niveau composantForme de surface · centrage · épaisseur · revêtement · propreté
- Niveau d'assemblageEspacement · références mécaniques · alignement des relais · alignement des objectifs
- Niveau de l'endoscope finiRésolution · contraste · cohérence du champ · distorsion · transmission · lumière parasite
Un ensemble de lentilles individuellement conformes ne garantit pas un ensemble optique conforme. Vérifiez l'axe optique et le comportement du champ pertinent aux étapes d'assemblage utiles tout en permettant d'isoler la source d'un changement. Conserver les enregistrements d’orientation et de configuration. Le remplacement de plusieurs groupes ensemble peut restaurer une image passagère, mais cela fournit de faibles preuves de l’échec réel du processus.
L'endoscope fini est lui-même un système optique ; c'est également un composant d'un système d'endoscopie par caméra. Gardez ces limites explicites. Une image d'affichage améliorée par le processeur ne peut pas remplacer la caractérisation du train optique, tandis qu'un résultat de banc sur le train ne peut pas établir les performances de chaque caméra ou coupleur.
7. Qualité de fabrication tout au long du cycle de vie prévu
L'inspection finale à température ambiante établit une condition initiale. Lorsque le maintien des performances est une exigence du produit, comparer les caractéristiques critiques avant et après l'exposition de retraitement validée prévue. Les cycles thermiques, l’humidité, les produits chimiques, la manipulation et la pression, le cas échéant, peuvent mettre à rude épreuve différentes interfaces. Leur pertinence dépend du dispositif et de sa méthode de traitement validée ; tous les endoscopes rigides ne suivent pas le même parcours de stérilisation.
L'enquête peut inclure l'intégrité du joint, l'état de la fenêtre distale, la stabilité du revêtement, les interfaces liées, la contamination interne et la dérive de l'axe optique ou de la focalisation. Utilisez la même configuration de mesure et une référence stable pour la comparaison. Une carte de terrain modifiée mérite une enquête, mais elle n'identifie pas à elle seule un joint, un adhésif ou une lentille défectueux. Enregistrez l’historique d’exposition et de manipulation avec les observations.
La vérification du cycle de vie est une question de niveau construction. Un certificat de matériau, un échantillon de revêtement ou une fiche technique d'adhésif ne peuvent pas établir la conservation des performances de l'endoscope complet. Un changement de processus affectant un joint ou une surface de référence peut donc nécessiter une nouvelle évaluation au-delà d'une réinspection des composants. Le plan de vérification doit définir les critères d’exposition et d’acceptation ; cet article ne fournit ni décompte de cycles ni allégation de durabilité universelle.
Les défauts de fabrication peuvent modifier l’image délivrée à un système d’imagerie. Leur signification clinique dépend de l’application et ne peut être déduite des seules mesures de fabrication. L'acceptation optique ne constitue pas la preuve d'un diagnostic amélioré, d'une diminution des complications ou d'un meilleur résultat chirurgical.
8. Inspectez l'endoscope assemblé, pas seulement les composants
Organisez l'inspection à trois niveaux : composant, sous-ensemble optique et endoscope fini. Chaque niveau clôt une question différente. Les mesures des composants concernent les caractéristiques du dessin ; les tests de sous-ensembles portent sur l'assemblage, les références et l'alignement ; Les tests sur endoscope fini établissent le comportement optique assemblé dans les conditions convenues. La traçabilité les relie sans permettre à un rapport de se substituer à un autre. Suivez les preuves depuis le dessin jusqu'à la fabrication des composants, le revêtement, le centrage et le bordage, le nettoyage, le sous-ensemble, l'alignement des relais, l'intégration mécanique et l'inspection optique finale. La séquence de fonctionnement réelle dépend de la conception.
Contrôles qualité tout au long de la fabrication
Il s'agit d'un cadre de planification technique, et non d'une SOP interne ou d'une séquence de tests normatifs.
| Scène | Question typique | Preuve |
|---|---|---|
| Dessin optique | Les caractéristiques critiques sont-elles attribuées et inspectables ? | Dessin révisé, références et plan de mesure |
| Matériel entrant | Le matériau correspond-il à la conception contrôlée ? | Identité du matériau et documentation du lot pertinente |
| Lentille générée/polie | La forme, la texture, les défauts et les dimensions sont-ils acceptables ? | Dossiers d'inspection de surface et dimensionnels identifiés |
| Optique traitée | Le comportement spectral requis est-il pris en charge ? | Mesures de revêtement pertinentes avec identité de l'échantillon et de la configuration |
| Optique centrée/bordée | Les caractéristiques optiques sont-elles correctement liées à la géométrie de localisation ? | Mesures de centrage, de bord et de référence |
| Sous-ensemble optique | Le positionnement et l’assemblage ont-ils préservé le comportement optique ? | Preuves d'alignement, d'espacement et de front d'onde, le cas échéant |
| Endoscope rigide fini | L'instrument assemblé répond-il aux exigences optiques ? | Résultats de tests optiques validés sur le produit fini |
Un excellent instrument sélectionné démontre ce que cet échantillon a réalisé, et non la stabilité de la production future. Examinez les variations de lots et l’historique des révisions parallèlement au système de mesure. Le contrôle statistique des processus peut être utile lorsque la capacité de mesure et le volume de production le soutiennent. Ne calculez pas des chiffres de capacité impressionnants à partir de révisions mixtes, de survivants sélectionnés ou de variations dominées par le luminaire.
Fermez la boucle de rétroaction avec les modèles de défaillance observés. Si l'asymétrie de champ suit une étape d'assemblage particulière, étudiez cette étape par rapport à ses références enregistrées avant de resserrer la tolérance de chaque lentille. Si les mesures changent avec l'opérateur, résolvez le problème de mesure avant de classer les fournisseurs. Les mesures correctives doivent s'adresser au contributeur démontré et être vérifiées sur des travaux ultérieurs représentatifs.
Pour les méthodes avec endoscope fini et la limite entre les résultats optiques et ceux du système de caméra, voir Comment évaluer les performances optiques des endoscopes rigides. Les preuves de fabrication deviennent utiles lorsqu'elles expliquent si l'image souhaitée survit à la chaîne complète : dessin, pièce, interface, assemblage et instrument fini.
Points clés à retenir
- Dérivez les spécifications de fabrication à partir des exigences de performances d’image et de sensibilité.
- Séparez la forme, la texture, les imperfections et le centrage plutôt que d’attribuer un seul numéro de « qualité de surface ».
- Contrôlez la tolérance et la chaîne de référence tout au long de l’ensemble optique long.
- Considérez la conformité des composants comme une preuve nécessaire et non comme une preuve de la conformité de l'endoscope fini.
- Connectez la métrologie des composants, le contrôle de l’assemblage et les mesures de l’endoscope fini grâce à un retour d’information traçable.
Références
Documents officiels et références techniques des fabricants consultés sur 6 octobre 2026. L'ISO 10110 fournit des conventions de dessin, et non des limites d'acceptation des endoscopes. Les tableaux, exemples et cadre d'inspection ci-dessus sont des interprétations techniques ; les diagrammes sont uniquement conceptuels. Aucune procédure standard exclusive ou prescription de produit n'est reproduite.
-
ISO 10110-1:2019. Optique et photonique — Préparation des dessins pour éléments et systèmes optiques — Partie 1 : Généralités. Enregistrement ISO officiel.
-
ISO 10110-5:2026. Optique et photonique — Préparation des dessins pour éléments et systèmes optiques — Partie 5 : Tolérances de forme de surface. Enregistrement ISO officiel.
-
ISO 10110-6:2025. Optique et photonique — Préparation des dessins pour éléments et systèmes optiques — Partie 6 : Tolérances de centrage et d'inclinaison. Enregistrement ISO officiel.
-
ISO 10110-7:2017. Optique et photonique — Préparation des dessins pour éléments et systèmes optiques — Partie 7 : Imperfections de surface. Enregistrement ISO officiel.
-
ISO 10110-8:2019. Optique et photonique — Préparation des dessins pour éléments et systèmes optiques — Partie 8 : Etat de surface. Enregistrement ISO officiel.
-
ISO 10110-14:2018. Optique et photonique — Préparation des dessins pour éléments et systèmes optiques — Partie 14 : Tolérance de déformation du front d'onde. Enregistrement ISO officiel.
-
Edmond Optique. Comprendre les spécifications optiques. Référence d'ingénierie.
-
Edmond Optique. Intégration de systèmes optiques. Référence d'ingénierie.
-
Edmond Optique. Tout sur les lentilles asphériques. Référence d'ingénierie.
-
SCHOTT. Détails techniques des composants optiques. Aperçu du processus du fabricant.
-
Edmond Optique. Revêtements antireflet (AR). Référence d'ingénierie.
-
Karl Storz. Télescopes. Présentation pédagogique du fabricant du système tige-lentille HOPKINS. Cité uniquement à titre d'exemple architectural, et non comme une revendication de conception ou de performance du opentic.
-
ISO 9211-2:2024. Optique et photonique — Revêtements optiques — Partie 2 : Propriétés optiques. Enregistrement ISO officiel.
-
ISO 9211-3:2024. Optique et photonique — Revêtements optiques — Partie 3 : Durabilité environnementale. Enregistrement ISO officiel.
Remarque sur les normes. Ces éditions sont répertoriées comme publiées au moment de la révision. La préparation et l'acceptation formelles des dessins nécessitent les normes complètes applicables et les procédures validées ; cet article ne remplace pas non plus.