TECHNISCHER ARTIKEL · OPTISCHE HERSTELLUNG
Präzisionslinsenfertigung für starre medizinische Endoskope
Von optischen Zeichnungen und Komponententoleranzen bis hin zur Ausrichtung, Montage und endgültigen Bildqualität in einem starren Endoskop-Optiksystem mit mehreren Elementen.
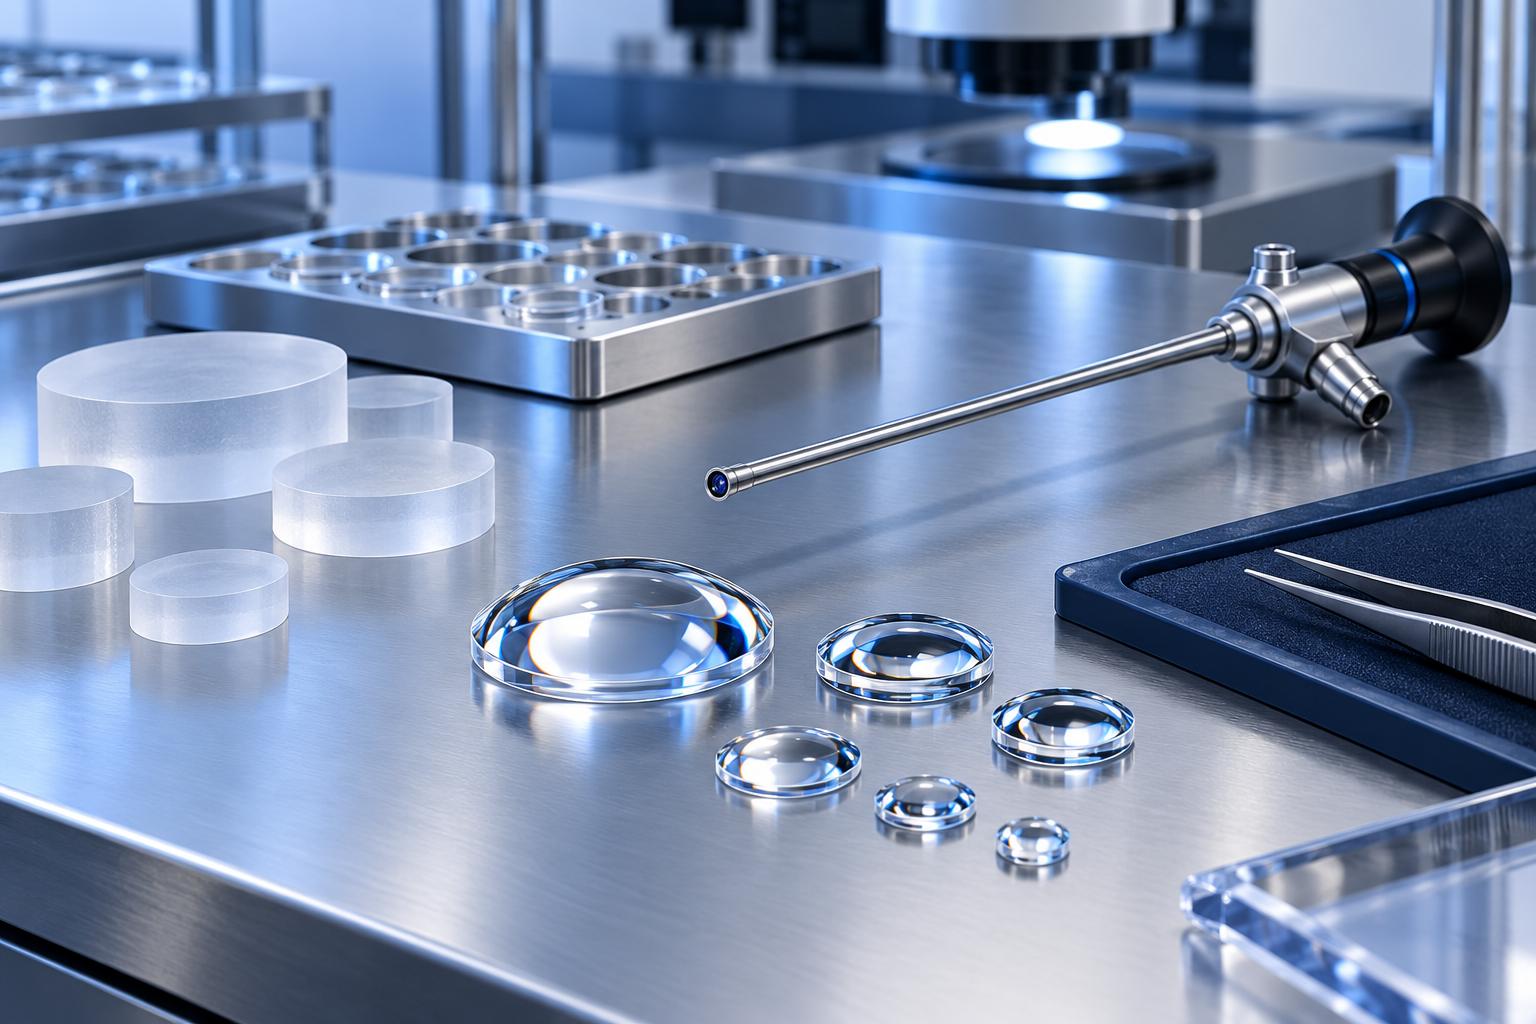
Zwei Linsenchargen können der gleichen Bauteilzeichnung genügen, nach dem Zusammenbau jedoch unterschiedliche Ergebnisse liefern. Man kann in der Nähe einer günstigen Kombination von Toleranzen sitzen; Ein anderer könnte eine sensible Beziehung zwischen Oberflächengeometrie, Zentrierung und Abstand aufdecken. Ein akzeptabler Eingangskontrollbericht erklärt nicht, wie sich diese Teile innerhalb eines schmalen, ausgedehnten optischen Strahlengangs zusammen verhalten.
Das ist das Herstellungsproblem bei einem starren optischen Endoskop. Das Objektiv, die Relaisoptik, die Proximaloptik und ihre mechanischen Referenzen tragen zu einem Bildpfad bei. Die Frage ist, ob die hergestellte Baugruppe die beabsichtigte Bildleistung beibehält, und nicht nur, ob jede Linse entsprechend ihrer Zeichnung poliert werden kann. Dieser Artikel entwickelt diesen Zusammenhang, ohne die optische Verschreibung oder das Verfahrensrezept eines bestimmten Herstellers zu beschreiben.
1. Beginnen Sie mit der Bildanforderung, nicht mit der Poliermaschine
Beginnen Sie mit dem erforderlichen optischen Verhalten: Auflösung und Kontrast, Konsistenz von der Mitte bis zum Rand, geometrische Verzerrung, Transmission, unerwünschtes Licht und Fokus. Wenn die Bildgebung im sichtbaren und nahen Infrarotbereich beabsichtigt ist, berücksichtigen Sie bei der Zuordnung die spektrale Transmission und das chromatische Verhalten. Definieren Sie Feldpositionen, Arbeitsbedingungen und die Grenze zwischen dem optischen Endoskop und dem Kamerasystem, bevor Sie die Fertigung mit der Kontrolle einer Abmessung beauftragen.
Kleine optische Durchmesser schränken den Spielraum für die Handhabung und Lokalisierung von Merkmalen ein. Ein langer Schaft stellt mehrere optische und mechanische Schnittstellen zwischen dem distalen Bild und dem proximalen Ausgang her. Eine Relaisoptik überträgt das Zwischenbild entlang dieser Welle; Die Beibehaltung ihrer relativen Position ist Teil des Bildgebungsproblems. Stablinsenbasierte Designs sind ein architektonischer Ansatz, der durch das Schulungsmaterial des Herstellers in veranschaulicht wird 12, nicht eine Beschreibung jedes starren Endoskops. Die folgenden Blöcke beschreiben Funktionen, keine Brillenglasverordnung.
KONZEPTIONELLE OPTISCHE ARCHITEKTUR
- Distales FensterOptische Eingangsbegrenzung
- Objektive OptikBildet das Zwischenbild
- Optischer RelaiszugÜberträgt das Bild entlang der Welle
- Okular / ProximaloptikLiefert das Bild an die Schnittstelle
Mechanische Referenzstruktur
Lokalisierungs- und Ausrichtungsbeziehungen verbinden die Funktionsgruppen.
Bauteilfehler + Montagefehler + mechanischer Referenzfehler → kombiniertes optisches Verhalten
Übersetzen Sie die Bildanforderung in eine optische Toleranzzuordnung und anschließend in herstellbare Merkmale und Prüfnachweise. Dabei handelt es sich nicht um die Forderung, alle Toleranzen zu verschärfen. Die Sensitivitätsanalyse sollte ermitteln, welche Variationen die erforderliche Feldleistung wesentlich verändern und welche innerhalb des vorgeschlagenen Bereichs nur geringen Einfluss haben. Investieren Sie den Prozess- und Messaufwand entsprechend.
Eine Zeichnung, die eine außergewöhnliche Oberflächenform erfordert und gleichzeitig den optisch-mechanischen Bezug unklar lässt, kann das falsche Risiko beherrschen. Umgekehrt benötigt eine relativ unempfindliche Funktion keine strenge Einschränkung, nur weil eine Maschine sie erreichen kann. Besprechen Sie die Zuordnung mit den Personen, die die Teile lokalisieren, messen und montieren. Ihre Einschränkungen gehören in die Designentscheidung, bevor Produktionswerkzeuge festgelegt werden.
2. Übersetzen Sie das optische Design in herstellbare und kontrollierbare Toleranzen
Ein Nominalmodell beschreibt eine ideale optische Anordnung. In einer Produktionszeichnung muss außerdem festgelegt werden, was variieren kann, wie das Merkmal referenziert wird und wie die Akzeptanz bestimmt wird. Material, Durchmesser, Mittendicke, Kantengeometrie, lichte Öffnung und Oberflächengeometrie müssen mit der vorgesehenen Baugruppe in Verbindung bleiben. Eine fehlende Referenz kann nicht durch Hinzufügen weiterer Dezimalstellen repariert werden. Bei der Materialauswahl müssen Brechungsindex und Dispersion, Transmission in den vorgesehenen Bändern sowie die relevanten Wärme- und Verarbeitungsbedingungen berücksichtigt werden. Ein Glasname allein begründet noch keine Gesamtleistung 7.
ISO 10110-1:2019 1 stellt eine gemeinsame Zeichensprache für optische Elemente und Systeme bereit. Dabei handelt es sich weder um einen Herstellungsstandard für medizinische Endoskope noch um eine Reihe vorgefertigter Produktakzeptanzgrenzen. Wählen Sie die relevanten Indikationen aus und stimmen Sie die jeweils gültigen Editionen ab. Die zugehörigen Teile unterscheiden Oberflächenform, Zentrierung und Neigung, Unvollkommenheiten, Textur und Wellenfrontverformung, anstatt sie als eine Qualitätsstufe zu behandeln.
Identifizieren Sie für jedes kritische Merkmal die gemessene Apertur, die Referenzgeometrie, das Instrument oder die Methode und die Akzeptanzregel. Gegebenenfalls kann die übertragene Wellenfront den kombinierten optischen Effekt eines Elements oder einer Unterbaugruppe über separate Oberflächenspezifikationen hinaus beschreiben. ISO 10110-14:2018 6 befasst sich mit Anzeichen einer Wellenfrontverformung; Es ist nicht erforderlich, dass jede Komponente eine solche Toleranz aufweist. Die Wellenlänge und die Messkonfiguration sind immer noch wichtig.
Verschiedene Spezifikationen beschreiben unterschiedliche Fehlermechanismen
Mögliche Folgen hängen von Empfindlichkeit, Standort und Konfiguration ab; Sie sind keine Diagnosen oder universellen Akzeptanzkriterien.
| Spezifikation | Was es kontrolliert | Mögliche Konsequenzen auf Systemebene bei unzureichender Kontrolle |
|---|---|---|
| Oberflächenform | Abweichung von der vorgesehenen Oberflächenform | Aberration und Auflösungs- oder Kontrastverlust |
| Oberflächenstruktur | Restrauheit und Welligkeit | Streuung, Umverteilung des Lichts oder Kontrastverlust |
| Oberflächenfehler | Lokalisierte Mängel gemäß einer vereinbarten Vereinbarung | Je nach Position unerwünschtes Licht oder lokale Behinderung |
| Zentrierung/Neigung | Beziehung optischer Merkmale zu Referenzachsen | Feldasymmetrie oder außeraxiale Verschlechterung |
| Dicke/Abstand | Axiale Beziehungen zwischen optischen Oberflächen | Fokus- oder Aberrationsänderungen im gesamten Feld |
| Beschichtung | Spezifiziertes Spektral- und Reflexionsverhalten | Durchsatzänderung oder Reflexionsartefakte |
| Übertragene Wellenfront | Kombinierte Abweichung von der beabsichtigten Wellenfront | Bildverschlechterung lässt sich nicht allein durch eine Oberfläche erklären |
| Sauberkeit | Kontamination an Oberflächen und Schnittstellen | Streuung, Trübung oder beeinträchtigte Klebeschnittstellen |
Die Messtechnik gehört in diese Diskussion, bevor eine Toleranz freigegeben wird. Überprüfen Sie Unsicherheit, Wiederholbarkeit, Kalibrierung, Referenzartefakte, Vorrichtungseinfluss und Bedienerabhängigkeit. Eine engere Toleranz, als das Messsystem zuverlässig unterscheiden kann, ist für eine uneingeschränkte Pass/Fail-Entscheidung nicht sinnvoll. Verbessern Sie die Messung oder vereinbaren Sie eine vertretbare Akzeptanzstrategie. Geben Sie zusätzliche Ziffern nicht als zusätzliches Wissen an.
3. Oberflächenerzeugung, Polieren und Veredeln: unterschiedliche Fehler, unterschiedliche Folgen
Bei einem konventionellen Schleifverfahren wird durch die Vorbereitung des Rohlings eine bearbeitbare Geometrie erstellt; Erzeugen und Schleifen der gewünschten Form; Eine feinere Bearbeitung bereitet die Oberfläche auf das Polieren vor. Das Polieren und Endbearbeiten muss dann die vorgegebene Form und Reststruktur ohne unzumutbare Mängel liefern. SCHOTT beschreibt mehrere verfügbare optische Verarbeitungsrouten 10; Es sollte kein einheitlicher Weg für alle Endoskopelemente angenommen werden.
Die Übergänge sind wichtig, da jeder Vorgang eine andere Fehlersignatur hinterlassen kann. Eine Formabweichung, ein Restwerkzeugmuster und ein Handhabungskratzer erfordern unterschiedliche Untersuchungen. Mithilfe einer Zwischenprüfung lässt sich feststellen, wann ein Fehler in die Route eingetreten ist. Das Ausweiten des Polierens ist kein Allheilmittel: Das Ergebnis kann zu einer Veränderung der Form, des Kantenverhaltens oder der verbleibenden Dicke führen, während gleichzeitig ein anderer Oberflächenzustand angegangen wird.
Drei Bedeutungen, die in „Oberflächenqualität“ verborgen sind
Oberflächenform ist eine Abweichung von der beabsichtigten Form, die üblicherweise bei niedrigeren Ortsfrequenzen angenommen wird. ISO 10110-5:2026 2 deckt seine Zeichnungsangabe ab. Oberflächenstruktur beschreibt die Reststruktur nach der Entfernung der Form, einschließlich Rauheit und Welligkeit bei höheren und mittleren Ortsfrequenzen; ISO 10110-8:2019 5 stellt den entsprechenden Rahmen bereit. Damit Labore die gleichen Oberflächeninformationen vergleichen können, müssen Messbandbreite und Trendberechnung angegeben werden.
Oberflächenfehler Dabei handelt es sich um örtlich begrenzte Mängel wie Kratzer, Grübchen oder Kantenabsplitterungen, die nach der gewählten Konvention bewertet werden. ISO 10110-7:2017 4 geht auf diese Hinweise ein. Weder eine Kratzbeurteilung noch ein Rauheitswert beschreiben die gesamte Oberfläche. Ein poliertes Element kann sauber aussehen und dennoch seine Formanforderungen nicht erfüllen. Ebenso ist eine kleine sichtbare Unvollkommenheit nicht automatisch ein Beweis für eine schlechte Abbildung: Ort, Ausmaß, optische Funktion und Akzeptanzspezifikation bestimmen die Entscheidung.
Asphärische Oberflächen können eine zusätzliche Aberrationskorrektur bieten, wenn das optische Design von Vorteil ist 9. Sie garantieren keine Verzerrungsfreiheit oder eine höhere Auflösung. Ihre Herstellung erfordert eine geeignete Formmessstrategie und Kontrolle der Beziehung zwischen der asphärischen Oberfläche und ihrer Referenzachse. Eine gute Oberflächenmessung auf der Achse macht es nicht überflüssig, die Zentrierung und Installation des Elements zu überprüfen.
Wie Fertigungsfehler im Bild sichtbar werden können
Nur mögliche Mitwirkende – das Aussehen des Bildes allein stellt keine Ursache dar. Eliminieren Sie Ziel-, Vorrichtungs-, Koppler- und Kameraeffekte, bevor Sie ein Ergebnis der Fertigung zuordnen.
| Mitwirkender in der Fertigung/Montage | Mögliches Bildverhalten | Technischer Check |
|---|---|---|
| Dezentrierung / Neigung | Links-Rechts-Feldasymmetrie | Bauteilzentrierung und Montageausrichtung |
| Abweichung der Oberflächenform | Auflösungs- oder Kontrastverschlechterung | Form, ggf. Wellenfront und zusammengesetzter Bildtest |
| Oberflächenrauheit | Streuung oder Verschleierung des Kontrastverlustes | Texturbandbreite und kontrollierte Streuauswertung |
| Beschichtungsproblem | Durchsatzänderung, Reflexion oder Geisterbild | Spektralmessung, Grenzflächen- und Oberflächeninspektion |
| Kontamination | Dunst, Streulicht oder örtlich begrenztes unerwünschtes Signal | Sauberkeit und montierte optische Inspektion |
| Relay-Stack-Fehler | Feldinkonsistenz oder Verschiebung der optischen Achse | Abstände, Referenzen und Bewertung des fertigen Endoskops |
4. Zentrierung, Kanten und Abstand: Wo die Toleranzakkumulation beginnt
Sobald die optischen Flächen vorhanden sind, muss ihre Beziehung zur Lokalisierungsgeometrie hergestellt werden. Durch die Zentrierung wird eine optische Referenz mit der bei der Montage verwendeten mechanischen Referenz verbunden. Die Kanten legen den jeweiligen Umfang fest. Durchmesser, Kantendicke und Sitzgeometrie beeinflussen die Positionierung des Teils, ein genau gemessener Durchmesser allein stellt jedoch noch keine Zentrierung her. Allgemeine Komponentenbeziehungen werden in besprochen 7.
ISO 10110-6:2025 3 deckt Hinweise zur Zentrierung und Neigung von Elementen, Unterbaugruppen und Baugruppen ab. Dieser Umfang ist nützlich: Die Referenzfrage wird nach der Einzellinsenprüfung fortgesetzt. Keil, Flächen-Achsen-Beziehungen und Neigung sind verwandte, aber nicht austauschbare Beschreibungen. Geben Sie an, welche Beziehung kontrolliert wird, anstatt „zentriert“ als eine von einem Datum unabhängige Eigenschaft zu behandeln.
Entlang des Schafts tragen Linsendicke, Abstandshalter, mechanische Sitze und Gruppenpositionen zu axialen Beziehungen bei. Radiale Lage, Neigung und mechanische Geradheit tragen zur Ausrichtung bei. Ihre optische Wirkung hängt vom Ort ihres Auftretens und von der Empfindlichkeit des Designs ab. Ein Stapel kann in seinen Abmessungen innerhalb seiner Gesamtlängenbeschränkung liegen und gleichzeitig eine ungünstige Verteilung interner Abstandsfehler aufweisen.
TOLERANZAKUMULATION – NUR KONZEPT
- Komponente A± Form-/Ortsvariation
- Komponente B± Dicken-/Neigungsvariation
- Abstandshalter± axiale Variation
- Mechanischer Sitz± Referenzabweichung
- Staffelgruppe± Ausrichtungsabweichung
↓ Kombiniert durch Design-Sensibilität
Abweichungen der optischen Achse / des Abstands
Mögliche Änderung der Leistung des zusammengesetzten Bildes
Bei der Worst-Case-Analyse wird gefragt, was eine zulässige Kombination an den Grenzen bewirken kann. Bei der statistischen Analyse wird gefragt, wie Ergebnisse unter den angegebenen Annahmen über Variation und Korrelation verteilt werden können. Es sind unterschiedliche Fragen. Gemeinsam genutzte Tools oder eine gemeinsame Referenzverzerrung können Fehler korrelieren, sodass die Annahme unabhängiger Zufallsbeiträge Beweise erfordert. Keiner der beiden Ansätze rechtfertigt das Hinzufügen ungleicher Fehler ohne Berücksichtigung der optischen Empfindlichkeit.
Eine Montageanpassung kann eine Kombination kompensieren, während eine andere Eigenschaft schlechter bleibt. Notieren Sie, welche Kompensatoren zulässig sind, und überprüfen Sie das resultierende Feld, nicht nur den zentralen Fokus. Wenn die Produktion von selektiver Zuordnung abhängt, wird diese Auswahl Teil des kontrollierten Prozesses; Es kann keine undokumentierte Erklärung dafür bleiben, warum ein Demonstrationsinstrument gut funktioniert.
5. Beschichtungen, Sauberkeit und optische Schnittstellen
ISO 9211-2:2024 13 stellt den Kontext der Spezifikationen für optische Beschichtungen bereit; ISO 9211-3:2024 14 befasst sich mit Kategorien der Umweltbeständigkeit. Beides stellt keine validierte Wiederaufbereitungsleistung eines fertigen Endoskops dar.
Eine Beschichtungsspezifikation betrifft Spektralband, Einfallsbedingungen, Untergrund- und Reflexionsverhalten sowie eine anwendungsgerechte Haltbarkeit. Eine Antireflexionsbehandlung kann innerhalb der Designbedingungen Reflexionen reduzieren 11; es eliminiert nicht jede Reflexion in einer Anordnung mit mehreren Oberflächen. Ein Zeugenmuster, ein Modell und eine Messung an der tatsächlichen Optik liefern unterschiedliche Beweise und sollten als solche gekennzeichnet werden.
Bewerten Sie bei Designs, die sichtbare und NIR-Bilder übertragen sollen, die erforderlichen Bänder, anstatt sich auf das Wort „Breitband“ zu verlassen. Das Beschichtungsverhalten trägt zur zusammengesetzten spektralen Reaktion bei, aber auch Glas, verbundene Grenzflächen, Geometrie und der Rest des Bildgebungssystems tragen dazu bei. Eine NIR-Beschichtung allein kann die Leistung eines Fluoreszenzsystems nicht garantieren. Die Artikel über Fluoreszenzbildgebung stellt den breiteren Systemkontext bereit.
Sauberkeit ist eine optische Größe. Partikel und Filme können Licht streuen, Trübungen erzeugen oder eine Schnittstelle vor dem Verkleben beeinträchtigen. Sobald es eingeschlossen ist, kann es schwierig sein, Verunreinigungen zu lokalisieren, ohne die Baugruppe zu stören. Definieren Sie den Inspektionszustand nach der Reinigung und schützen Sie ihn durch Übertragen, Fügen und Verschließen. Trennen Sie entfernbare Verunreinigungen von dauerhaften Oberflächenschäden, bevor Sie entscheiden, ob ein Teil nachbearbeitet werden soll.
Wenn zementierte oder geklebte Optiken verwendet werden, müssen die Dicke der Klebeschicht, Hohlräume, Verunreinigungen, Aushärtespannung und Achsenbeziehungen angemessen kontrolliert werden. Spektrale Transmission und thermische Stabilität gehören in die Grenzflächenbeurteilung. Eine bestandene Linsenprüfung beweist nicht, dass die Verklebung das optische Verhalten der Unterbaugruppe bewahrt hat. Hierbei handelt es sich um technische Überprüfungsthemen, nicht um eine Vorschrift für einen Klebstoff, einen Aushärtungsplan oder ein Herstellungsrezept.
Auch die Fertigungsreinigung unterscheidet sich von der Geräteaufbereitung. Eine für ein loses optisches Element geeignete Behandlung lässt sich nicht automatisch auf ein zusammengebautes medizinisches Instrument übertragen. Bewerten Sie die fertige Konstruktion und validierte Anweisungen, anstatt auf die Widerstandsfähigkeit eines einzelnen Materials zu schließen.
6. Von einzelnen Linsen bis hin zu einem optischen System mit starrem Endoskop
Die Baugruppe verbindet Objektiv, Relaispfad und Okular mit einem gemeinsamen Satz mechanischer Referenzen. Rohrgeradheit, Sitze, Abstandhalter, Unrundheit, Ausrichtung und Verbindungsspannung können diesen Zusammenhang beeinflussen. Das Relais muss das Bild durch die verfügbaren optischen Aperturen übertragen; Seine Position lässt sich nicht allein dadurch beurteilen, ob die Teile in den Schacht passen. Montage und optische Toleranzprüfung sind miteinander verbundene Disziplinen 8.
Betrachten Sie ein konzeptionelles Beispiel: Einzelne nachgiebige Relaiselemente werden mit einem kleinen Gruppenversatz relativ zum Ziel installiert. Eingehende Berichte können alle bestanden werden, während das fertige Instrument eine asymmetrische Leistung außerhalb der Achse zeigt. Das Beispiel identifiziert eine plausible Interaktion, keine Diagnose für ein bestimmtes Bild. Wiederholen Sie die Messung und prüfen Sie die äußere Ausrichtung, bevor Sie den Effekt dem Relais zuschreiben.
Das distale Fenster ist eine weitere optische und mechanische Schnittstelle. Gegebenenfalls können seine Form, Reflexion, Verschmutzung, Verbindung oder Abdichtung sowie Montagespannungen zum Zusammenbauverhalten beitragen. Fenstermaterial und -konstruktion sind Designentscheidungen; Es wird hier nicht davon ausgegangen, dass alle starren Endoskope Saphir oder eine einzige Dichtungsanordnung verwenden. Überprüfen Sie den jeweiligen Zustand nach der Integration, nicht erst vor der Montage.
KOMPONENTE → MONTAGE → BILDQUALITÄT
- KomponentenebeneOberflächenform · Zentrierung · Dicke · Beschichtung · Sauberkeit
- MontageebeneAbstand · mechanische Referenzen · Relaisausrichtung · Objektivausrichtung
- Ebene des fertigen EndoskopsAuflösung · Kontrast · Feldkonsistenz · Verzerrung · Transmission · Streulicht
Ein Satz einzeln kompatibler Linsen garantiert keine kompatible optische Baugruppe. Überprüfen Sie die optische Achse und das relevante Feldverhalten in nützlichen Montagephasen, während die Ursache einer Änderung noch isoliert werden kann. Orientierungs- und Konfigurationsaufzeichnungen aufbewahren. Das gemeinsame Ersetzen mehrerer Gruppen kann zwar ein vorübergehendes Bild wiederherstellen, liefert jedoch nur schwache Hinweise auf den tatsächlichen Prozessfehler.
Das fertige Endoskop ist selbst ein optisches System; Es ist auch eine Komponente eines kamerabasierten Endoskopiesystems. Halten Sie diese Grenzen klar. Ein prozessorgestütztes Anzeigebild kann die Charakterisierung des optischen Zuges nicht ersetzen, während ein Prüfstandsergebnis im Zug nicht die Leistung mit jeder Kamera oder jedem Koppler ermitteln kann.
7. Fertigungsqualität über den gesamten vorgesehenen Lebenszyklus
Die Endkontrolle bei Raumtemperatur stellt einen Ausgangszustand her. Wenn die Beibehaltung der Leistung eine Produktanforderung ist, vergleichen Sie kritische Merkmale vor und nach der beabsichtigten validierten Wiederaufbereitungsexposition. Temperaturwechsel, Feuchtigkeit, Chemikalien, Handhabung und gegebenenfalls Druck können unterschiedliche Schnittstellen herausfordern. Ihre Relevanz hängt vom Gerät und seiner validierten Verarbeitungsmethode ab; Nicht jedes starre Endoskop folgt dem gleichen Sterilisationsweg.
Die Untersuchung kann die Integrität der Dichtung, den Zustand des distalen Fensters, die Stabilität der Beschichtung, verklebte Schnittstellen, interne Kontamination und Drift der optischen Achse oder des Fokus umfassen. Verwenden Sie für den Vergleich die gleiche Messkonfiguration und eine stabile Referenz. Eine veränderte Feldkarte ist untersuchungswürdig, sie identifiziert jedoch nicht automatisch ein fehlerhaftes Siegel, einen Kleber oder eine Linse. Notieren Sie die Exposition und den Umgangsverlauf mit den Beobachtungen.
Die Überprüfung des Lebenszyklus ist eine Frage auf Konstruktionsebene. Ein Materialzertifikat, ein Beschichtungsmuster oder ein Klebstoffdatenblatt können keinen Nachweis über die Leistungserhaltung des gesamten Endoskops erbringen. Eine Prozessänderung, die sich auf eine Verbindungs- oder Referenzfläche auswirkt, kann daher eine erneute Beurteilung erfordern, die über eine erneute Bauteilprüfung hinausgeht. Der Verifizierungsplan muss die Expositions- und Akzeptanzkriterien festlegen; Dieser Artikel liefert weder Zyklenzahlen noch eine universelle Haltbarkeitsaussage.
Herstellungsfehler können das an ein Bildgebungssystem gelieferte Bild verändern. Ihre klinische Bedeutung hängt von der Anwendung ab und kann nicht allein aus Fertigungsmessungen abgeleitet werden. Die optische Akzeptanz ist kein Beweis für eine verbesserte Diagnose, weniger Komplikationen oder ein besseres chirurgisches Ergebnis.
8. Überprüfen Sie das zusammengebaute Endoskop, nicht nur die Komponenten
Organisieren Sie die Inspektion auf drei Ebenen: Komponente, optische Unterbaugruppe und fertiges Endoskop. Jede Ebene schließt eine andere Frage ab. Komponentenmessungen beziehen sich auf Zeichnungseigenschaften; Unterbaugruppentests befassen sich mit Verbindung, Referenzen und Ausrichtung; Tests am fertigen Endoskop ermitteln das optische Verhalten im zusammengebauten Zustand unter den vereinbarten Bedingungen. Die Rückverfolgbarkeit verbindet sie, ohne dass ein Bericht einen anderen ersetzen kann. Verfolgen Sie die Beweise von der Zeichnung über die Komponentenfertigung, Beschichtung, Zentrierung und Kantenbearbeitung, Reinigung, Untermontage, Relaisausrichtung, mechanische Integration bis hin zur optischen Endprüfung. Der tatsächliche Betriebsablauf ist konstruktionsabhängig.
Qualitätsprüfpunkte entlang der Fertigungskette
Hierbei handelt es sich um einen technischen Planungsrahmen, nicht um eine interne SOP oder eine normative Testsequenz.
| Bühne | Typische Frage | Beweise |
|---|---|---|
| Optische Zeichnung | Sind kritische Merkmale zugeordnet und überprüfbar? | Überprüfte Zeichnung, Referenzen und Messplan |
| Eingehendes Material | Passt das Material zum kontrollierten Design? | Materialidentität und relevante Chargendokumentation |
| Generierte / polierte Linse | Sind Form, Textur, Mängel und Abmessungen akzeptabel? | Identifizierte Aufzeichnungen zur Oberflächen- und Maßprüfung |
| Beschichtete Optik | Wird das geforderte spektrale Verhalten unterstützt? | Relevante Beschichtungsmessungen mit Proben- und Setup-Identität |
| Zentrierte / kantige Optik | Stehen optische Merkmale in korrektem Zusammenhang mit der Ortungsgeometrie? | Zentrierungs-, Kanten- und bezugspunktbezogene Messungen |
| Optische Unterbaugruppe | Konservierte Positionierung und Zusammenfügen das optische Verhalten? | Ausrichtung, Abstand und Nachweis der Wellenfront, sofern relevant |
| Fertiges starres Endoskop | Entspricht das zusammengebaute Instrument den optischen Anforderungen? | Validierte optische Testergebnisse des fertigen Produkts |
Ein ausgewähltes hervorragendes Instrument zeigt, was diese Probe erreicht hat, nicht die Stabilität der zukünftigen Produktion. Untersuchen Sie den Chargenvariations- und Revisionsverlauf zusammen mit dem Messsystem. Statistische Prozesskontrolle kann nützlich sein, wenn Messfähigkeit und Produktionsvolumen dies unterstützen. Berechnen Sie keine beeindruckenden Fähigkeitszahlen aus gemischten Revisionen, ausgewählten Überlebenden oder Variationen, die von der Vorrichtung dominiert werden.
Schließen Sie die Rückkopplungsschleife mit beobachteten Fehlermustern. Wenn sich die Feldasymmetrie auf eine bestimmte Montagestufe auswirkt, prüfen Sie diese Stufe anhand der aufgezeichneten Referenzen, bevor Sie alle Linsentoleranzen verschärfen. Wenn sich die Messungen beim Betreiber ändern, lösen Sie das Messproblem, bevor Sie eine Lieferantenbewertung vornehmen. Korrekturmaßnahmen sollten sich auf den nachgewiesenen Mitwirkenden beziehen und anhand repräsentativer Folgearbeiten überprüft werden.
Zu fertigen Endoskopmethoden und der Grenze zwischen optischen und Kamerasystem-Ergebnissen siehe So bewerten Sie die optische Leistung in starren Endoskopen. Fertigungsnachweise sind nützlich, wenn sie erklären, ob das beabsichtigte Bild die gesamte Kette überdauert: Zeichnung, Teil, Schnittstelle, Baugruppe und fertiges Instrument.
Wichtige Erkenntnisse
- Leiten Sie Fertigungsspezifikationen aus den Anforderungen an Bildleistung und Empfindlichkeit ab.
- Trennen Sie Form, Textur, Unvollkommenheiten und Zentrierung, anstatt eine einzige „Oberflächenqualität“-Nummer zuzuweisen.
- Kontrollieren Sie die Toleranz- und Referenzkette über die gesamte lange optische Baugruppe.
- Behandeln Sie die Konformität der Komponenten als notwendigen Beweis und nicht als Beweis für die Konformität des fertigen Endoskops.
- Verbinden Sie Komponentenmesstechnik, Montagekontrolle und Messungen am fertigen Endoskop durch nachvollziehbares Feedback.
Referenzen
Offizielle Aufzeichnungen und technische Referenzen des Herstellers wurden konsultiert 6. Oktober 2026. ISO 10110 liefert Zeichnungskonventionen, keine Endoskop-Akzeptanzgrenzen. Bei den Tabellen, Beispielen und dem Inspektionsrahmen oben handelt es sich um technische Interpretationen; Die Diagramme sind nur konzeptionell. Es werden keine proprietären Standardverfahren oder Produktrezepte reproduziert.
-
ISO 10110-1:2019. Optik und Photonik – Erstellung von Zeichnungen für optische Elemente und Systeme – Teil 1: Allgemeines. Offizieller ISO-Rekord.
-
ISO 10110-5:2026. Optik und Photonik – Erstellung von Zeichnungen für optische Elemente und Systeme – Teil 5: Oberflächenformtoleranzen. Offizieller ISO-Rekord.
-
ISO 10110-6:2025. Optik und Photonik – Erstellung von Zeichnungen für optische Elemente und Systeme – Teil 6: Zentrier- und Neigungstoleranzen. Offizieller ISO-Rekord.
-
ISO 10110-7:2017. Optik und Photonik – Erstellung von Zeichnungen für optische Elemente und Systeme – Teil 7: Oberflächenfehler. Offizieller ISO-Rekord.
-
ISO 10110-8:2019. Optik und Photonik – Erstellung von Zeichnungen für optische Elemente und Systeme – Teil 8: Oberflächentextur. Offizieller ISO-Rekord.
-
ISO 10110-14:2018. Optik und Photonik – Erstellung von Zeichnungen für optische Elemente und Systeme – Teil 14: Toleranz der Wellenfrontverformung. Offizieller ISO-Rekord.
-
Edmund Optics. Optische Spezifikationen verstehen. Technische Referenz.
-
Edmund Optics. Integration optischer Systeme. Technische Referenz.
-
Edmund Optics. Alles über asphärische Linsen. Technische Referenz.
-
SCHOTT. Technische Details zu optischen Komponenten. Übersicht über den Herstellerprozess.
-
Edmund Optics. Antireflexionsbeschichtungen (AR). Technische Referenz.
-
KARL STORZ. Teleskope. Bildungsüberblick des Herstellers über das HOPKINS-Stablinsensystem. Wird nur als architektonisches Beispiel zitiert, nicht als opentic-Design- oder Leistungsanspruch.
-
ISO 9211-2:2024. Optik und Photonik – Optische Beschichtungen – Teil 2: Optische Eigenschaften. Offizieller ISO-Rekord.
-
ISO 9211-3:2024. Optik und Photonik – Optische Beschichtungen – Teil 3: Umweltbeständigkeit. Offizieller ISO-Rekord.
Normenhinweis. Diese Ausgaben werden als zum Zeitpunkt der Überprüfung veröffentlicht aufgeführt. Für die formelle Zeichnungsvorbereitung und -abnahme sind die geltenden vollständigen Standards und validierten Verfahren erforderlich. Dieser Artikel ist kein Ersatz für beides.